ショットブラストとは?仕組みとサンドブラストとの違い・費用相場を徹底解説
金属加工や重工業の現場、さらには自動車・バイクのレストア現場において、表面処理の標準技術として不可欠な存在であり続けているのが「ショットブラスト」です。多くの現場で「強力なサビ落とし」として認識されていますが、その実態は単なる清掃作業にとどまりません。製品の疲労強度を飛躍させ、後工程の塗装やコーティングの密着寿命を決定づける高度な物理的表面改質技術です。
2026年現在、環境負荷低減(脱有機溶剤・脱化学薬品洗浄)への要請や、EV部品・航空宇宙部材における薄肉高強度化の進展に伴い、ブラスト加工に対する要求精度は劇的に高まっています。一方で、現場では「サンドブラストとの使い分けが曖昧」「加工後の母材変形トラブルが絶えない」といった課題も依然として散見されます。ショットブラストのメカニズムからサンドブラストとの決定的な違い、投射材の選定、加工費用のリアルな相場感まで、製造現場の実態を踏まえて多角的に解剖します。
📌 【この記事の重要ポイントまとめ】
- 要点1:ショットブラストは遠心力(羽根車)で鋼球等の投射材を毎秒60〜80mで叩きつけ、黒皮・サビ除去や強力なアンカー効果を瞬時に生み出す加工法。
- 要点2:サンドブラスト(主に圧縮空気式)との最大の違いは投射エネルギーと投射材。処理スピード、母材への衝撃力、ランニングコストで用途が明確に分かれる。
- 要点3:疲労寿命を延ばすショットピーニングとの目的の違いや、1点数千円〜平米あたり数千円の加工相場、薄板の歪みリスクを正しく理解することが選定の要となる。
【加工の仕組み】ショットブラストとは?遠心投射が生み出す圧倒的破壊力
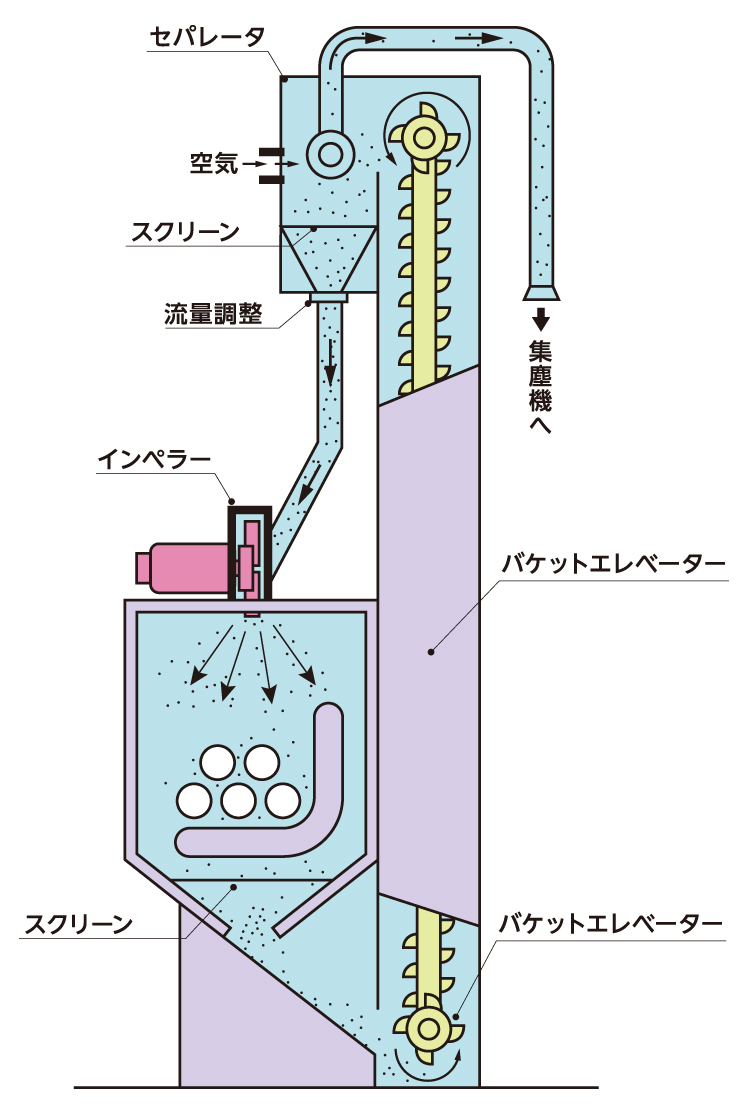
ショットブラストの基本原理は極めてシンプルかつ豪快です。直径0.1mm〜数ミリメートル程度の球状または破砕状の「投射材(メディア)」を、高速回転する羽根車(インペラー)の遠心力によって加速させ、被加工物(ワーク)の表面に激しく衝突させる機械的表面処理技術を指します。
一般的な装置では、モーター直結のインペラーブレードが毎分2,000〜3,000回転で駆動しており、投射材は時速200〜300km相当(秒速約60〜80m)という新幹線並みの超高速で連続投射されます。ワーク表面に衝突した瞬間、運動エネルギーが衝撃力と摩擦力に変換され、硬質な酸化皮膜や付着物を粉砕・剥離します。
エアーブラスト(圧縮空気の圧力で投射材をノズルから吹き出す方式)と比較すると、インペラーによる遠心投射方式は、空気圧縮機を介さないためエネルギー変換効率が極めて高く、一度に数十キロから数百キロの投射材を広範囲へ均一に浴びせることが可能です。この圧倒的な投射密度こそが、造船用鋼板や自動車シャシー、鋳鍛造部品といった大型・大量ワークの処理においてショットブラストが主力を張り続ける最大の理由です。
装置の構造としても、小物をカゴの中で転がしながら一括処理する「エプロンタンブラ式」、フックに吊り下げて自転・公転させながら投射する「ハンガー式」、長尺の鋼材をローラーで連続搬送する「ローラーコンベヤー式」など、ワークの形状や生産ラインの自動化要件に応じた多彩なシステムが確立されています。

【徹底比較】サンドブラストとの決定的な違い|方式・投射材・用途の境界線
設計者や発注担当者が最も混同しやすいのが「サンドブラスト」との相違点です。歴史的経緯として、19世紀末に圧縮空気で珪砂(砂)を吹き付けてガラスや石材を彫刻した技術が「サンドブラスト」の起源であり、今日でも研磨材を吹き付ける作業全般を俗称としてサンドブラストと呼ぶ風潮が残っています。しかし、産業技術の定義としては明確な一線が引かれています。
決定的な違いは「投射機構(動力源)」と「使用する投射材の硬度・質量」にあります。サンドブラストは原則としてコンプレッサーのエアー圧を利用して砂や非金属メディア(アルミナ、ガラスビーズ等)を噴射するため、スポット的な局所処理や精密部品、薄板のクリーニングに適しています。対してショットブラストは、主に鋼鉄製の重い投射材を遠心力で叩きつけるため、衝撃エネルギーの桁が異なります。
| 比較項目 | ショットブラスト(遠心投射式) | サンドブラスト(エアー式) | 編集部の見解・選定指針 |
|---|---|---|---|
| 主な投射動力 | インペラー(羽根車)の遠心力 | 圧縮空気(コンプレッサーエアー) | 量産性・動力効率はショットが圧倒。 |
| 主な投射材 | スチールショット、スチールグリット | アルミナ、ガラスビーズ、樹脂、炭化ケイ素 | ※法規制により現代の珪砂使用は原則禁止。 |
| 衝撃力・破砕力 | 極めて大(重金属メディアの質量効果) | 中〜小(圧力とノズル径で精密調整) | 強固な黒皮除去はショット一択。 |
| 得意なワーク | 中厚鋼板、鋳鉄品、鍛造品、大型構造物 | 精密加工品、薄板、ガラス、電子部品 | 母材厚みが2mm未満ならサンドを検討。 |
| 処理スピード・量産性 | 非常に高速(広範囲を面で一括処理) | 低速〜中速(ノズルの走査が必要) | 数千〜数万個の量産ならショットが必須。 |
労働安全衛生法の観点からも重要です。過去に「砂」を使っていたサンドブラスト作業では、微細な遊離珪酸粉じんを吸入することによる「じん肺(珪肺症)」が深刻な職業病となりました。現在では日本の製造現場において珪砂の使用は原則禁止されており、非金属エアーブラストでもアルミナやガーネットが使われます。スチール球を循環させて集塵機で完全管理するショットブラストは、粉じん曝露リスクを抑えつつ環境対応を果たす近代的な工業プロセスとして発展してきました。
【投射材の種類】スチールショットから非鉄まで|表面粗さの調整と選定眼
ショットブラストの加工品質を決定づける心臓部が「投射材(メディア)」の選定です。投射材の材質、形状(球状か角状か)、粒径、硬度によって、加工後の表面状態は全く異なる仕上がりになります。
1. スチールショット(球状投射材)
鋳鋼を溶融噴霧して作られる高炭素鋼の真球状粒子です。衝突時に母材を削り取るのではなく、表面を叩いて微小なくぼみ(ディンプル)を連続形成します。バリ取り加工や鋳物の砂落とし、そして表面硬化に適しており、メディア自体の割れ・破砕が少なく循環寿命が非常に長い点が経済的な強みです。
2. スチールグリット(破砕状・角状投射材)
焼き入れしたスチールショットを粉砕し、鋭利な角を持たせた粒子です。ワーク表面を叩くだけでなく、削り取る(微小切削)作用が強く働きます。熱間圧延時に生じる頑固な酸化皮膜である「黒皮(ミルスケール)」の除去や、強固な錆の剥離において比類なき切削力を発揮します。
3. ステンレスショット・非鉄金属メディア
鉄製の投射材を使用した場合、アルミダイカストやステンレス製品の表面に微細な鉄粉がめり込み、後から「もらい錆」を発生させる原因になります。このコンタミネーション(異物混入)を防ぐため、SUS304系等のステンレスショットや、亜鉛、アルミニウムなどの非鉄投射材が選択されます。
投射材の粒径と形状の組み合わせは、表面粗さの調整(Ra、Rz)に直結します。重防食塗装や溶射の下地処理では、塗膜が食い込む「アンカー効果」を最大化させるため、スチールグリットを用いて十〜数十マイクロメートルの鋭角な凹凸粗面(粗面化)をあえて形成します。一方で、シール面の仕上げや寸法公差が厳しい部品には、微小なスチールショットを用いて面粗度の上昇を抑制しつつ清浄度を高める制御が求められます。
【混同しやすい技術】ショットピーニングとの違い|下地処理か、疲労強度の向上か
ショットブラストと極めて似通った呼称を持つ技術に「ショットピーニング」があります。両者は使用する機械構造や投射メディアが共通しているケースも多く、現場でも同列に語られがちですが、技術的な最終到達目標が根本から異なります。
ショットブラストの主目的は「表面の清浄化と形状加工(粗面化・バリ取り)」です。不要なサビや黒皮を取り除き、塗装が密着しやすい粗さを作り出すことがゴールとなります。
対するショットピーニングの主目的は「金属材料の内部応力改質(疲労強度の向上)」です。真球度の高い高品質なスチールショットを精密にコントロールされた速度で打ち込み、母材表面に微小な塑性変形を生じさせます。すると、伸びようとする表面層を内側の弾性層が引き戻そうとする力が働き、表面近傍に強力な「圧縮残留応力(Compressive Residual Stress)」が蓄積されます。
金属は引張応力と繰り返しの負荷によって微小なクラック(亀裂)が発生・進展して破壊に至りますが、あらかじめ表面に圧縮応力が封じ込められていると、引張力を相殺してクラックの発生を劇的に遅らせることができます。このため、自動車のトランスミッションギア、サスペンションのスプリング、航空機のジェットエンジンブレードなど、過酷な繰り返し荷重がかかる重要保安部品には、ショットブラストではなく厳密な投射管理(アルメンストリップによるアークハイト計測やカバレッジ測定)を伴うショットピーニングが義務付けられています。
【費用相場と損益分岐】ショットブラスト加工費用相場と装置運用の現実
外注加工を検討する設計者や調達担当者にとって、最もシビアな判断材料となるのが加工費用の構造です。ショットブラストの加工単価は、ワークのサイズ、重量、材質、膜厚やサビの重症度、そしてロット数によって算定基準が変動します。
| 発注形態・対象ワーク | 加工費用の概算相場 | 単価決定の主要因 | コスト抑制のポイント |
|---|---|---|---|
| 構造物・大型鋼板(面積単価) | 1,800円 〜 4,000円 / ㎡ | 除錆度(ISO Sa2.5等)、既存塗膜の有無 | 油分・水分を事前脱脂しておくことで投射時間短縮。 |
| 鋳造・鍛造小物量産(重量単価) | 60円 〜 180円 / kg | 1バッチの収容容積、バリの厚み | タンブラ設備の満載重量に合わせたロット投入。 |
| 機械部品・単品持ち込み(時間/点) | 基本工賃 5,000円〜15,000円 / 式 (時間単価換算:8,000〜12,000円/h) | 治具セッティングの手間、マスキング範囲 | ネジ部や勘合部のマスキングを自社で事前施工する。 |
自社でブラスト設備を内製導入する場合、装置導入費(数百万円〜数千万円)に加えて、無視できないランニングコストが発生します。投射材の補充費用(スチールショットは循環使用できるものの徐々に破砕・粉じん化して集塵機へ排出されるため補給が必須)、インペラーブレードやライナーの耐摩耗パーツ交換費、集塵機フィルターの定期メンテナンス費、そして大容量インペラーモーターの電気代です。月間の処理トン数が損益分岐点を超えない限り、設備専業のブラスト加工業者へ外注するほうがトータルコストで合理的となるケースが一般的です。

【実態検証】利用者の生の声と現場目線で見えたリアル
ネット上の情報やカタログスペックでは「均一で美しい梨地仕上げ」「強固な塗装密着性」といったメリットばかりが強調されますが、実際の製造・レストア現場では泥臭いトラブルと試行錯誤が日常茶飯事です。現場の技術者やレストア職人への取材からは、次のような生々しい実態が浮かび上がります。
「ブラスト屋にフレームを出したら、戻ってきた段階でネジ山が削れてボロボロになっていた」——これはバイクや旧車レストア界隈のコミュニティで頻発する失敗談です。スチールショットの破壊力は凄まじく、M6やM8といった細径の雌ネジ・雄ネジに直撃すると、一瞬でネジ山を破壊します。適切な焼き入れスチール製ボルトで保護するか、専用の肉厚耐摩耗ゴム治具でマスキングを徹底していなければ、後からタップを立て直すだけでは済まない寸法崩壊を招きます。
また、関東の大手金属焼付塗装工場の品質管理担当者は次のように打ち明けます。
「ショットブラスト上がりの鉄骨は、人間の目には最高に綺麗な金属素地に見えます。しかし、投射材に微小な油分が残留していたり、集塵機の風力選別が狂って微粉じんがワーク表面に静電付着していたりすると、粉体塗装を焼き付けた後にポツポツとガス抜けのピンホールが出たり、半年後にシート状に塗膜がペロッと剥がれる重大クレームに直結します。ブラストは『撃って終わり』ではなく、投射材自体のクレンリネス管理と、直後の除塵ブロー工程こそが生命線です」
一般に知られていない盲点とネットの誤解
ブラスト加工に関して、ネット上の掲示板や設計初期段階で広く信じられている典型的な誤解が3つ存在します。
誤解1:「どんな金属でもブラストをかければ強くなる」
これは明らかな誤認です。確かにショットブラストによる適度な塑性変形は硬度向上や残留応力の付与をもたらしますが、それは一定の板厚と剛性を持つ部材に限られます。板厚1.5mm以下の薄板鋼板やアルミ板にショットブラストを当てると、表面の局所的な塑性伸びによって内部応力のバランスが崩れ、「熱をかけても戻らない深刻な反り・歪み(ポテトチップス化)」を引き起こします。薄物ワークのサビ落としには、圧力を絞った微細エアーブラストや化学的な酸洗いを選択するのがセオリーです。
誤解2:「ブラストさえかければ、油汚れも一緒に落とせる」
油脂や切削油がベッタリ付着したままのワークをショットブラストに投入するのは現場最大のタブーです。投射されたメディアが油を吸着し、装置内部で循環する数トンすべての投射材を油まみれにしてしまいます。その結果、以降に投入されたすべての製品に油膜を擦り付ける大事故につながります。ブラスト工程の前には、必ずアルカリ脱脂や溶剤脱脂による「完全な事前油分除去」が絶対条件となります。
誤解3:「ショットブラスト後の金属はサビにくくなる」
むしろ真逆です。ショットブラスト直後の金属表面は、保護膜となっていた酸化皮膜(黒皮)が完全に引き剥がされ、表面積が何倍にも拡大した「超活性状態の純金属素地」です。湿度が高い梅雨時などでは、ブラスト後わずか2〜3時間放置しただけで表面一面に薄茶色の赤サビ(フラッシュラスト)が発生します。ショットブラスト加工と次工程(プライマー塗装、防錆油塗布、化成処理)は、分単位のタイムスケジュールで連続施工されなければ意味をなしません。
【プロの結論】おすすめできるケース・避けるべきケースの判断基準
ショットブラストがその真価を発揮する領域と、他工法へ譲るべき境界線は極めて明瞭です。設計・製造の現場が判断を誤らないための客観的基準を提示します。
ショットブラストが最適解となるケース
- 中厚板以上の鋼構造物・鋳鍛造品:厚みがあり、頑固な黒皮や鋳造バリ、熱処理スケールを一網打尽に高能率で落としたい場合。
- 過酷な環境に晒される重防食塗装の下地処理:橋梁、建設機械、船舶など、JISやISO規格(Sa2.5以上)に基づく強固なアンカー効果と塗装密着性が義務付けられている製品。
- 金属小物の大量バッチ処理:タンブラ装置にまとめて投入し、自動で均一なバリ取り・エッジ処理を完結させたい量産加工。
ショットブラストを避けるべき・慎重になるべきケース
- 板厚2.0mm未満の板金プレス品:投射衝撃力による反りや歪みを許容できない部品(エアーサンドブラストや化学洗浄へ切り替え)。
- 精密な嵌合(かんごう)部や鏡面粗度を要する箇所:数マイクロメートルの寸法狂いも許されない軸受け部やシール面(厳重な治具マスキングが不可能な場合は不可)。
- 深穴・入り組んだパイプ内部:投射材が直接衝突しない影になる部分には効果が及ばず、さらに内部に入り込んだ鉄球の排出・除去が極めて困難な構造体。
【ショット ブラスト と は】に関するよくある質問(FAQ)
Q1:個人や小規模ガレージのDIYで、ショットブラスト機を導入することは可能ですか?
A1:現実的には極めて困難です。ショットブラストは強力なインペラーモーター(数kW〜十数kW)と大掛かりなメディア循環・集塵機構を要するため、家庭用100V〜単相200V電源での運用は不可能です。個人ガレージや小規模工房で行われるサビ落とし・レストアには、コンプレッサーエアー駆動の卓上型キャビネット式「サンドブラスト(エアーブラスト)」が実質的な唯一の選択肢となります。
Q2:黒皮(ミルスケール)の除去は、サンダー研削や酸洗いと比べてどちらが優れていますか?
A2:ワークの形状と環境要件によります。ディスクサンダーによる手研削は作業者の技量によるムラが生じやすく、粉じん曝露の負担も過大です。酸洗いは複雑な隙間まで一括除去できますが、廃液処理コストと水素脆化(金属が脆くなる現象)のリスクを伴います。物理的に均一なアンカーパターンを形成し、かつ即座に乾式で次工程へ送れる点において、鋼構造物にはショットブラストが最も信頼性の高い標準工法とされています。
Q3:ショットブラスト加工を外注する際、見積もりをスムーズにするための必須情報は?
A3:見積もり時には、「図面または全体寸法・重量」「材質(鉄、アルミ、鋳物など)」「処理目的(黒皮除去、塗装下地、バリ取りなど)」「マスキングが必要な箇所(ネジ部・勘合面)」「現在の表面状態(既存塗装や強烈な油分の有無)」の5点を明確に伝える必要があります。これらが曖昧な状態では、業者側も安全マージンを乗せた割高な工賃を提示せざるを得なくなります。
まとめ:2026年の製造現場が選ぶべき最適解と失敗回避の要諦
ショットブラストは、単なる「汚れ落としの力技」ではありません。運動エネルギーを精緻にコントロールし、金属表面の微小幾何構造(粗さ)と物理的性質を最適化するための極めて論理的な表面改質技術です。
サンドブラストとの機構的な違いを認識し、被加工物の剛性や板厚に見合った投射材を選定すること。そして、脱脂工程の徹底や加工直後の防錆スピードを綿密に設計に組み込むこと。この一連のプロセス制御が徹底されて初めて、ショットブラストは製品の耐食性と耐久性を極限まで引き出す最強の武器となります。目先の加工単価やカタログスペックだけに惑わされず、自社製品の母材特性と最終使用環境に合致したブラスト技術を選び抜く視点が不可欠です。 (出典: ショット ブラスト と は(Yahoo!ニュース))
最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。
