ブラストとは?仕組みや種類・費用相場と失敗しない選び方を徹底解説
工業製品の金属部品から日用品のガラス細工、さらには最先端の半導体製造ラインに至るまで、ものづくりの現場で欠かすことのできない基幹技術が「ブラスト加工」です。一見すると地味な表面処理の一工程に思われがちですが、塗装の剥がれを防ぎ、製品の耐久寿命を何倍にも引き延ばす決定的な役割を担っています。
しかし、製造現場や調達部門の担当者からは「サンドブラストとショットブラストは何が違うのか」「研削材の種類が多すぎて自社製品に最適なメディアが選べない」といった疑問や戸惑いの声が絶えません。本記事では、ブラスト加工の根本原理から方式別のメリット・デメリット、加工費用のリアルな相場、失敗を防ぐ投射材メディアの選定基準まで、現場取材の知見をもとに余すところなく解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:ブラストとは微細な粒子(メディア)を高圧・高速で衝突させ、表面の切削、洗浄、粗化、改質を行う物理的表面処理技術の総称である。
- 要点2:エアー式、遠心投射式(機械式)、湿式(ウェット)など投射方式と研削材の組み合わせによって、重防食の黒皮除去からミクロン単位の精密クリーニングまで用途が大きく分かれる。
- 要点3:失敗を防ぐ最大の鍵は「目的(密着性向上、美観、強度付与など)に応じた適正な表面粗さ(アンカー効果)とメディア材質の厳密な選定」にある。
【基礎知識】ブラスト加工の仕組みと製造現場で不可欠とされる3大理由
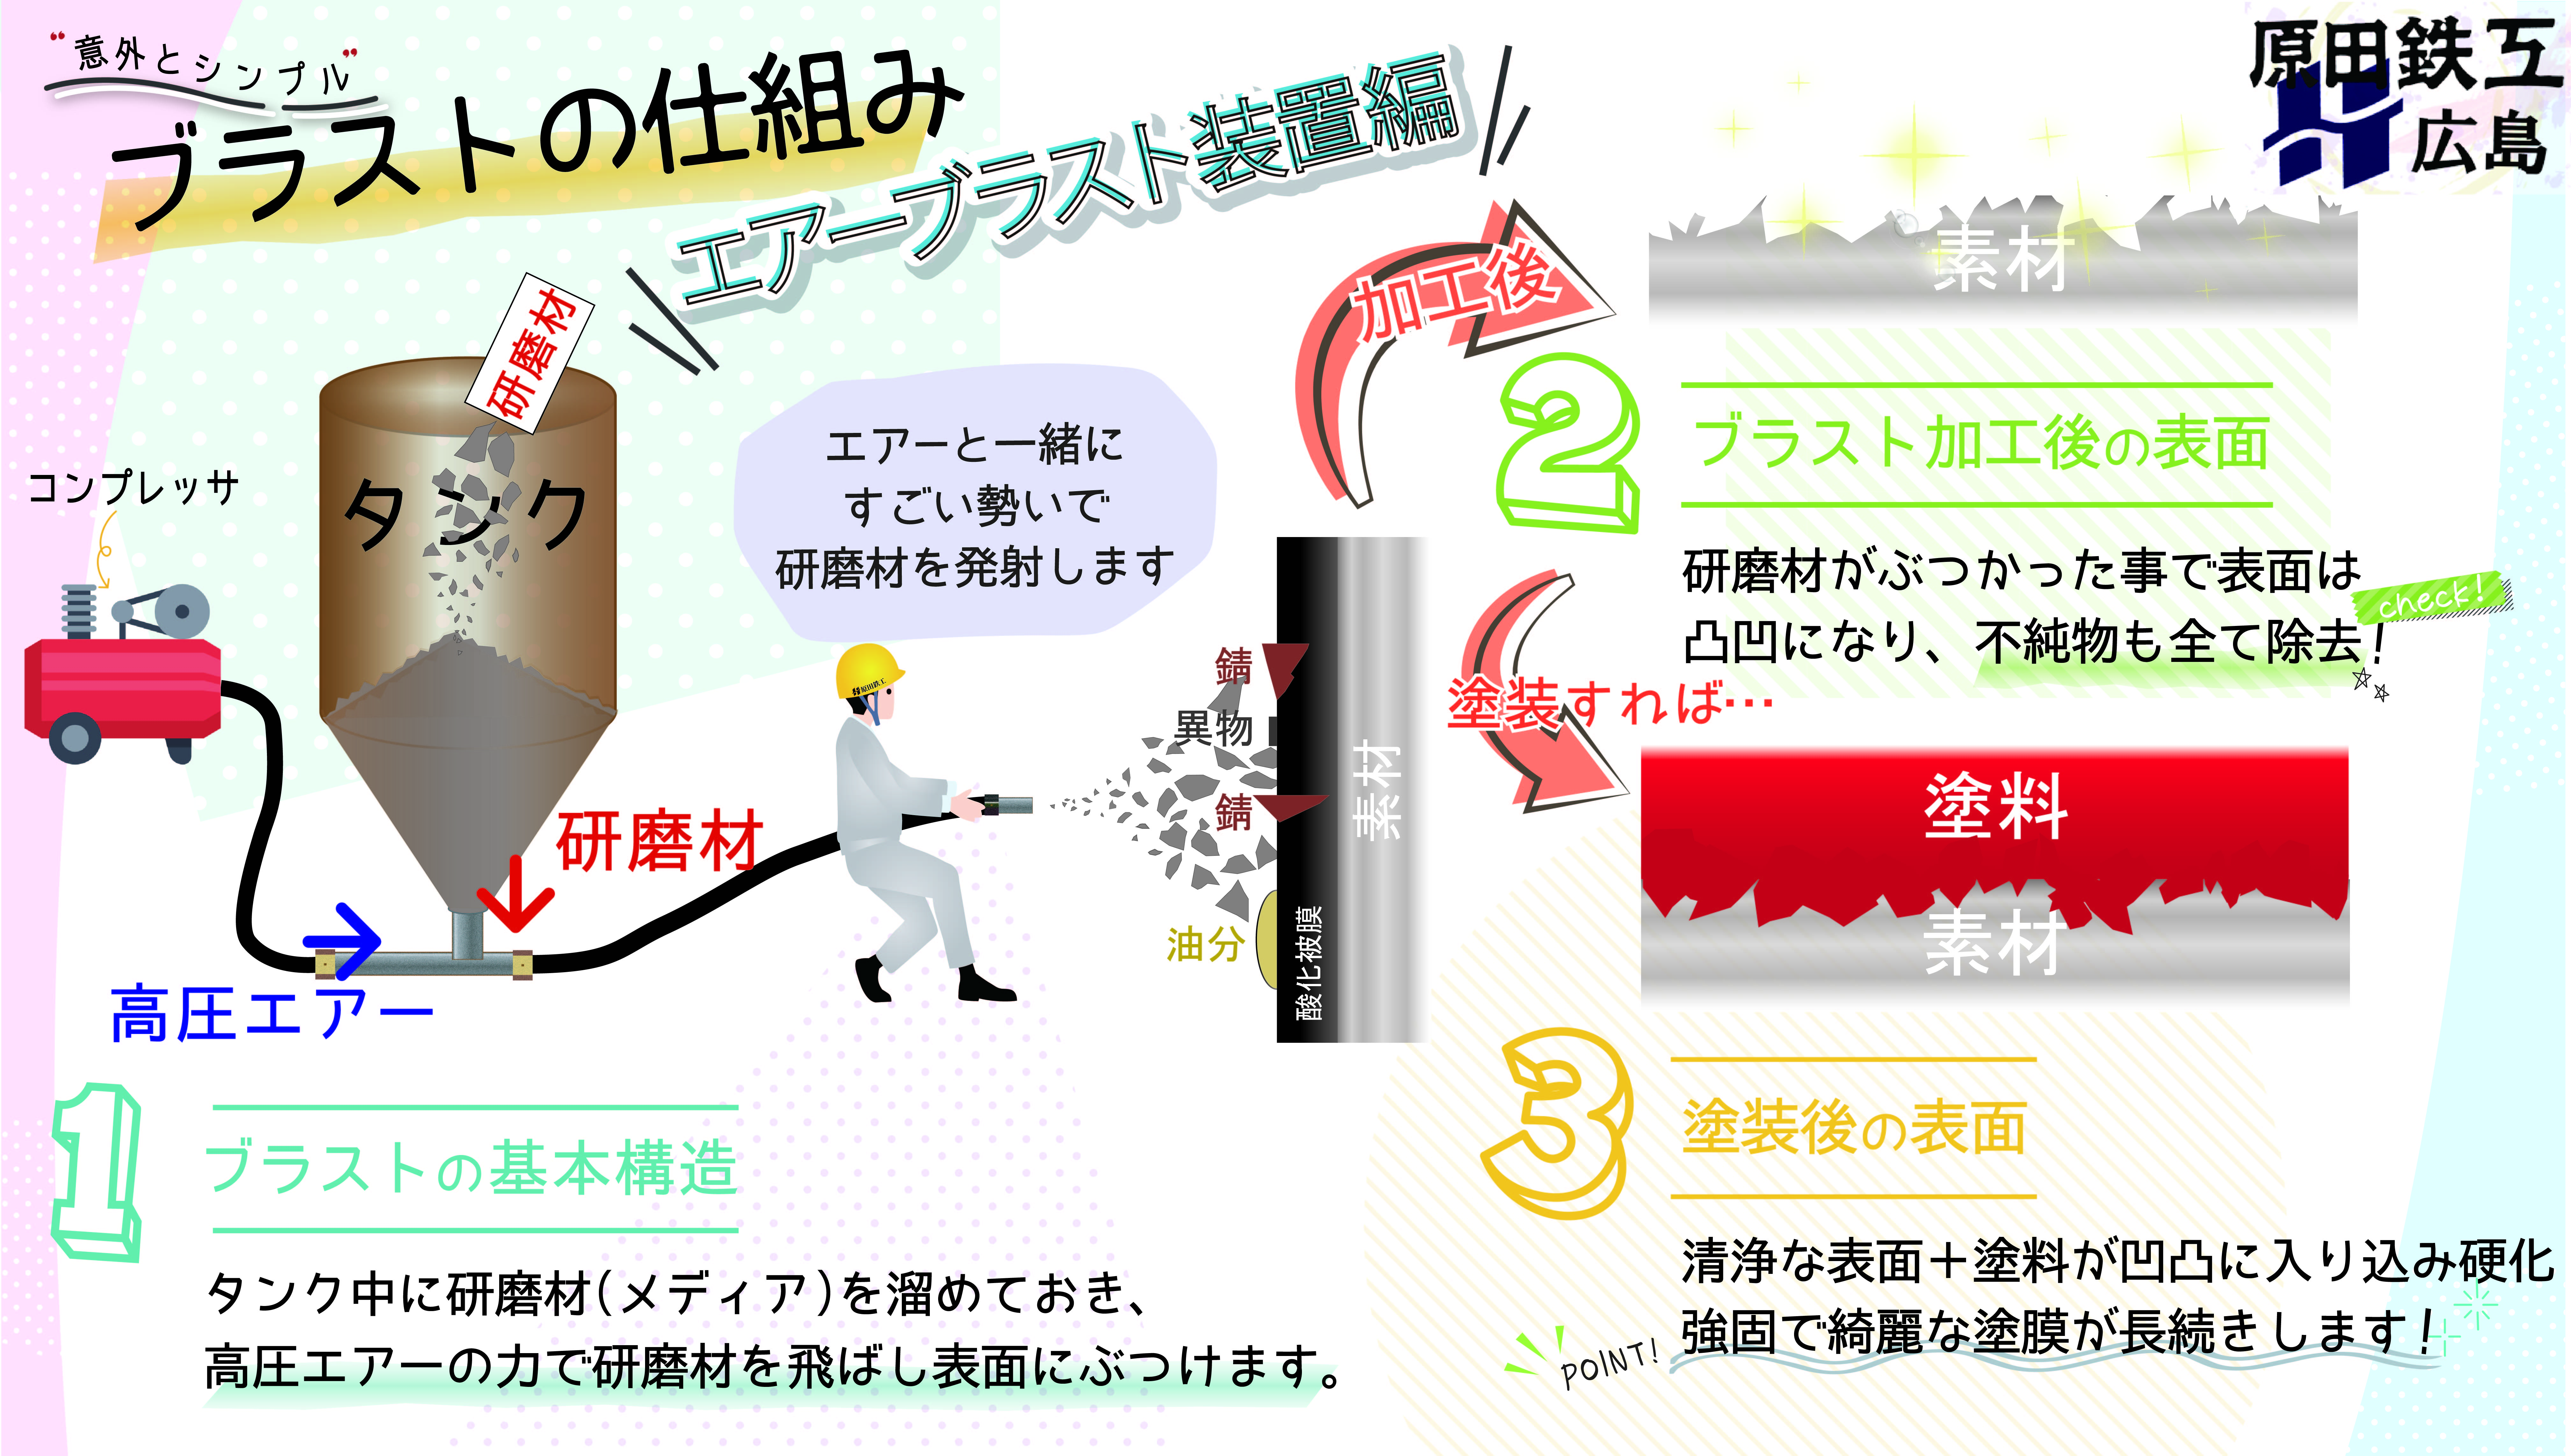
ブラスト加工の仕組みは、コンプレッサーによる圧縮空気や回転翼の遠心力、あるいは高圧水流を利用して、研削材(メディアと呼ばれる微細な粒子)を加工対象物の表面に高速で叩きつけるという極めてシンプルな物理現象に基づいています。高速衝突した無数の粒子が微小な刃物やハンマーのように作用し、対象物の表面をごく薄く削り取ったり、微細な凹凸を無数に形成したりします。
この工法の起源は古く、1870年頃に米国の技術者B.C.ティルマン(Benjamin Chew Tilghman)が海辺の砂嵐によって民家の窓ガラスがすりガラス状に曇る現象に着目し、圧縮空気で金剛砂を噴射する「サンドブラスト装置」の特許を取得したことから始まりました。それから150年以上が経過した現在でも、最先端の製造現場でブラスト処理が絶対に手放せない理由は、主に以下の3点に集約されます。
第1の理由は、「アンカー効果による密着性の飛躍的向上」です。平滑な金属表面にどれほど高級な塗料を塗布しても、物理的な引っ掛かりがなければ経年劣化や衝撃で容易に剥離してしまいます。ブラストによって表面に均一な微小凹凸を刻むことで表面積が数倍に拡大し、塗膜や接着剤、溶射被膜が強固に食い込む「アンカー(投錨)効果」が発揮されます。一般社団法人日本鋼構造協会の技術資料でも、重防食塗装の耐久年数を左右する最大要因としてブラストによる下地処理品質が挙げられています。
第2の理由は、「複雑な立体形状を一網打尽にする加工効率」です。ワイヤーブラシやヤスリによる手作業研磨では到底届かない奥まった角部、パイプの内面、複雑な鋳造品の凹凸でも、気流に乗った微粒子なら瞬時に隙間なく均一処理が可能です。作業員ごとの仕上がりムラを排除し、タクトタイムを劇的に短縮できます。
第3の理由は、「環境負荷の低減と脱薬品化」です。従来の脱脂や酸洗といった化学薬品による表面処理は、有害な廃液処理コストや作業者の健康被害リスクが常に付きまといます。対して乾式ブラストは物理力のみで酸化スケールや汚れを除去するため、廃液を出さず、メディアを循環回収して再利用できる省資源な加工法として評価が見直されています。

サンドブラストとショットブラストの違いとは?主要工法の比較検証
産業界で頻繁に耳にする「サンドブラスト」「ショットブラスト」「エアーブラスト」「ウェットブラスト」という名称。これらは別々の対立概念ではなく、「投射のエネルギー源(方式)」と「使用するメディアの形状・材質」による分類です。
かつて主流だったサンドブラストは「砂(珪砂など)」を圧縮空気で吹き付ける工法を指していましたが、破砕した珪砂の粉塵を長期間吸入することで引き起こされる深刻な職業病「珪肺(けいはい)」の危険性から、現在の国内製造現場では天然砂の使用が原則禁止されています。そのため現代では、圧縮空気を使う方式を総称してエアーブラストと呼び、アルミナやガラスビーズを投射する作業も含めて慣用的にサンドブラストと呼ぶケースが残っています。
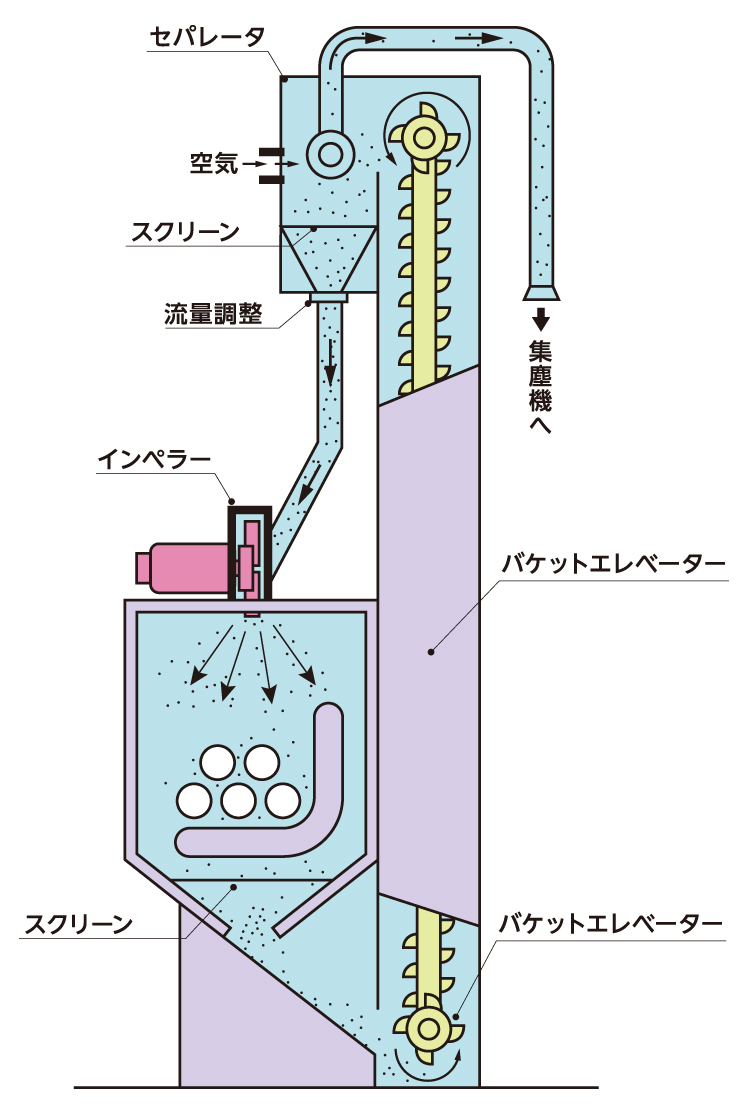
一方、ショットブラストの特徴は、高速回転するインペラー(羽根車)の遠心力によってメディアを叩きつける「機械式」である点です。圧縮空気を使わないため大パワーかつ広範囲への一括投射が可能で、球状の金属粒子(スチールショット)を用いて大型の鋳鍛造品や鋼構造物の黒皮(ミルスケール)を一気に剥離する重工業用途に最適です。
さらに近年、電子部品や精密金型の分野で普及しているのがウェットブラストです。水と研削材を混合したスラリー状の液体を噴射する湿式工法であり、粉塵が一切発生しないクリーンな環境を実現します。水の薄い膜がクッションとなるため、加工対象に過度な打痕や熱変形を与えず、サブミクロンレベルの超精密な洗浄や粗化を達成できる強みを持っています。
| 項目 | 詳細・数値データ | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| エアーブラスト(乾式) | 噴射圧力:0.2〜0.7 MPa メディア:アルミナ、ガラス等 | 試作・多品種少量 キャビネット手動〜自動 | 汎用性が最も高く、ノズル操作で局所的なマスキング加工や微細バリ取りに最適。 |
| ショットブラスト(遠心式) | 投射量:50〜500 kg/min メディア:スチールショット・グリット | 大量生産・大型鋼材 全自動バレル・タンブラ式 | 圧倒的な投射エネルギーでコスト効率最強。ただし薄板は変形(反り)のリスク大。 |
| ウェットブラスト(湿式) | メディア粒子径:数μm〜50μm 水+微小研磨材のスラリー | 半導体・精密金型 電子基板・医療器具 | 粉塵ゼロ・静電気ゼロ。母材へのダメージを極限まで抑えつつ均一脱脂と梨地化が可能。 |
表面粗さと下地処理からバリ取り・錆落としまで|ブラスト処理の主な用途
ブラスト処理の主な用途は、単に「削る」だけにとどまりません。素材の特性や次工程の要件に合わせ、ミクロな表面プロファイルを自在に制御できる点がこの技術の神髄です。
代表的な用途の筆頭が「バリ取りと錆落とし」です。切削加工やダイカスト鋳造、樹脂成型時に発生する微細なバリは、可動部の噛み込みやショート事故の原因となります。ブラスト加工なら、手作業では除去困難な数ミリ以下の交差穴や溝部のバリを一瞬で粉砕・除去できます。また、鋼材表面に生じた赤サビや熱処理後の頑固な酸化スケールも、母材の寸法精度を狂わせることなく母材直上まで完全にリフレッシュします。
続いて重要なのが「塗装・溶射・接着前の表面粗さと下地処理」です。JIS規格(JIS B 0601)で規定される算術平均粗さ(Ra)や最大高さ(Rz)を狙いの数値にコントロールすることで、塗膜の密着性を規定値まで引き上げます。特に橋梁や船舶などの重防食分野では、ISO 8501-1に準拠したSa 2.5(ほぼ完全なブラストケレン)以上の清浄度と適切な粗度プロファイルの確保が国際基準で義務付けられています。
さらに、デザイン分野で重宝されるのが「梨地(マスト)仕上げによる美観向上と反射防止」です。アルミニウム筐体や高級時計、ステンレス製の家電パネルなどに微細な球状ガラスビーズを投射することで、光を乱反射させる上品なマット調テクスチャを均一に付与できます。指紋汚れが目立ちにくくなる実用的なメリットも兼ね備えています。
混同しやすい「ショットピーニングとの違い」と投射材メディアの選定基準
技術仕様書を交わす段階で最も混同されやすいのが、ブラスト加工とショットピーニングとの違いです。どちらも粒子を高速投射する点では同一ですが、その「目的」と「メディア形状の厳格さ」が根本的に異なります。
ブラスト加工の主目的が「表面を切削・研削・粗化すること」であるのに対し、ショットピーニングの目的は「金属の疲労強度・耐久性の向上」です。角のない真球状の硬質粒子を高速衝突させることで、金属表面に無数の微小なディンプル(窪み)を形成し、表面近傍に強力な「圧縮残留応力」を付与します。これにより、自動車のトランスミッションギアや航空機のエンジンブレード、サスペンションスプリングの金属疲労亀裂の発生を劇的に遅らせることが可能になります。ピーニングではメディアの破片(角がある粒子)が混入すると傷から疲労破壊が始まるため、常に真球度を厳密に管理する選別システムが必須となります。
加工の成否を分ける投射材メディアの選定基準については、以下の「材質」「形状」「粒度(メッシュサイズ)」の3要素をロジカルに組み合わせる必要があります。
1. 材質による選定
アルミナ(酸化アルミニウム)や炭化ケイ素(カーボランダム)などのセラミックス系は、ダイヤモンドに次ぐ極めて高い硬度を誇り、頑固な酸化被膜の切削やハードな下地処理に不可欠です。一方、ソーダライムガラスから作られるガラスビーズは硬度と弾性のバランスが良く、母材を削りすぎずに光沢梨地や精密クリーニングを行う用途に向いています。亜鉛・スチールなどの金属系は比重が重いため衝突エネルギーが大きく、大型鋳物の砂落としに選ばれます。樹脂(プラスチック)やクルミの殻などの有機系は柔らかく、プリント基板のレジスト剥離や金型を傷つけないマイルドな洗浄に重宝されます。
2. 形状(グリット vs ショット)による選定
鋭利な破砕状の「グリット(角粉)」は切削力が高く、表面をヤスリのように削って深いアンカーを形成します。対して球状の「ショット(丸粉)」は表面を叩いて微小なくぼみを整え、バリ取りやマイルドな梨地仕上げ、応力付与に適しています。
3. 粒度(番手)の選定
粒径が大きい(番手が小さい:#24〜#60など)ほど衝突エネルギーが集中して深い粗度が得られますが、薄板は打撃力で歪んでしまいます。逆に微粉(#200〜#1000など)は極めて滑らかで緻密な表面粗度を形成できますが、切削効率は低下します。
【実態検証】利用者の生の声と現場目線で見えたリアル|メリットとデメリット
ブラスト加工は万能の魔法ではありません。製造受託現場や金属加工工場の第一線技術者の間では、その圧倒的な効率の裏にあるシビアな課題についても日々議論が交わされています。
大手プレス加工メーカーの工場長(現場歴28年)は、専門誌の取材に対して次のように現場のリアルを語っています。
「図面指示に『ブラスト処理のこと』と一行だけ書いてくる設計者が後を絶ちません。しかし、メディアの番手や投射圧力を間違えれば、板厚1.0mm以下のステンレス板など一瞬でポテトチップスのように反り返って不良品の山になります。ブラストは金属表面に大きな塑性変形を起こす工法であることを、発注側もしっかり理解していなければトラブルは避けられません」
大手ネット掲示板や技術相談プラットフォーム(知恵袋・ものづくり相談室)に寄せられる現場の生の声からも、以下のようなブラスト加工のメリットとデメリットの実態が浮き彫りになっています。
【現場が実感する絶大なメリット】
・「溶接ビード周りの頑固な黒皮取りが、グラインダー作業の10分の1の時間で終わる」
・「接着剤のせん断強度が未処理時の3倍以上に跳ね上がり、出荷後の剥離クレームが完全にゼロになった」
・「複雑なアルミダイカストの湯境や微細巣穴を目立たなくし、製品外観の歩留まりが飛躍的に改善した」
【現場を悩ませる深刻なデメリットとリスク】
・「ブラスト処理直後の金属は活性度が極めて高く、梅雨時などは処理後わずか数時間で大気中の水分と反応して赤サビが浮いてしまう」
・「粉砕された微細な研削材が製品の止まり穴やネジ溝の奥に噛み込み、後工程の超音波洗浄でも取りきれず組み立てラインでトラブルになる」
・「粉塵爆発のリスク管理、集塵フィルターの定期交換、設備の摩耗対策など、作業環境の維持管理コストが想定以上にかさむ」
特に「メディアの残留(コンタミネーション)」と「薄物ワークの熱・応力歪み」は、現場で最も多発する2大失敗事例です。精度が要求される摺動部やネジ穴は、あらかじめ耐摩耗性のあるウレタンゴムや専用マスキングテープで完璧に保護するプロの段取りが不可欠となります。
一般に知られていない盲点と外注時の費用相場
ブラスト加工を外部の専門業者へ委託する場合、加工費用はどのような基準で見積もられるのでしょうか。一般にブラックボックス化しやすいブラスト加工の費用相場と、発注側が見落としがちなコスト算定の構造を公開します。
加工単価の基本は「ワークの容積・重量」「バッチ処理の可否」「マスキングの有無」「メディアの指定」によって決定されます。一般的な目安相場は以下の通りです。
1. 小型小物部品のバレル・バスケット処理(大量ロット):
手のひらサイズでカゴに入れて一括自動投射できるパーツの場合、1個あたり数十円〜150円程度。数千個単位で流すことでスケールメリットが最も出やすい加工形態です。
2. 中型〜大型ワークの手動エアーブラスト処理(単体処理):
オートバイのフレームやエンジンパーツ、アルミホイール(1本あたり)などの単体手作業処理では、1点あたり3,000円〜15,000円前後が標準相場です。油汚れや古い頑固なウレタン塗膜が固着している場合、メディアの目詰まりを防ぐための「事前脱脂・剥離洗浄工数」が別途チャージされるケースが大半です。
3. 精密電子部品や金型の部分ウェットブラスト:
高精度な位置決めや手作業での緻密なマスキングを要する高付加価値加工の場合、ワーク1個あたり数千円から数万円、あるいは時間チャージ制(1時間あたり8,000円〜15,000円)が適用されます。
ここで多くの発注担当者が陥る盲点が、「マスキング作業にかかる人件費が本体のブラスト噴射コストを遥かに上回る」という事実です。ネジ穴ひとつを塞ぐだけでも、耐熱テープの貼り付けと処理後の剥がし作業に多くの手番を要します。設計段階で「そもそもマスキングが不要な構造にできないか」「後からタップを切る工程順序に変更できないか」を検討することが、トータルコストを半分に抑えるプロの知恵です。
【プロの結論】おすすめできるケース・慎重になるべきケースの判断基準
表面改質技術のプロフェッショナルとして、自社設備導入や外注委託においてブラスト加工を「積極的に採用すべきケース」と「他の工法を優先・慎重に判断すべきケース」の明確なスクリーニング基準を提示します。
◎ ブラスト加工を強く推奨するケース
- 塗装・接着・コーティングの密着不良に悩んでいる場合:薬品処理では得られない強固な機械的アンカー効果が確実に得られます。
- 鋳造・鍛造・熱処理後の酸化スケールを一括除去したい場合:母材の形状を維持しつつ、酸化膜のみを最も短時間で物理剥離できます。
- 光の反射を防ぎ、高級感のある均一なマット外観(梨地)を演出したい場合:金型自体の梨地転写では出せない、柔らかく上品な質感を実現します。
- 金属部品の疲労破壊を防ぎ、製品寿命を大幅に延伸させたい場合:球状メディアを用いたショットピーニングにより、設計変更なしで耐久性を引き上げられます。
▲ 導入・施工に極めて慎重になるべきケース
- 板厚が極めて薄い(目安として0.8mm以下)板金部品:投射圧による反りやうねり(塑性変形)が不可逆的に発生するため、電解研磨や化学研磨を優先すべきです。
- 公差が数ミクロンオーダーで管理されている精密嵌合部・摺動部:寸法変化を許容できない部位にメディアが当たると一発で公差外れを起こします。完全なマスキングが不可能な構造体は避けるべきです。
- 微細な止まり穴・深穴・複雑な迷路構造を持つパイプ内部:メディアの物理的噛み込みが除去できず、製品稼働後のコンタミネーション重大事故につながるリスクがあります。超音波化学洗浄など別のアプローチが必要です。
【ブラストとは】に関するよくある質問(FAQ)
Q1:個人DIYで使われるサンドブラストと、産業用ブラスト加工にはどのような決定的な違いがありますか?
A1:最大の違いは「メディアの循環回収システム」「防塵・集塵性能」、そして「噴射圧力・メディア吐出量の安定性」です。ホビー用DIYキットは数リットルクラスの小型コンプレッサーを用いるため圧力がすぐに低下し、作業ムラが生じやすくなります。また、前述の通り健康被害を防ぐため産業現場では珪砂を使わず、粉塵爆発対策が施された集塵機と自動分級装置(割れたメディアを自動排除して良品のみを再利用する仕組み)を備えた密閉キャビネットで厳格に運用されています。
Q2:ブラスト処理後の金属部品は、なぜ放置すると急速にサビてしまうのですか?
A2:ブラスト処理直後の金属表面は、本来金属を保護していた自然酸化皮膜(不動態皮膜)や油分が完全に剥ぎ取られ、非常にエネルギー準位が高い「超高活性状態」にさらされているためです。表面積も凹凸によって大幅に拡大しているため、大気中の酸素や水分と猛烈なスピードで化学反応を起こします。そのため、ブラスト完了後は素手で触れることを固く禁じ(皮脂によるサビ防止)、密閉保管するか、数時間〜24時間以内に塗装や防錆油塗布などの次工程へ移行することが鉄則とされています。
Q3:ウェットブラストとドライ(エアー)ブラストはどのように使い分ければ良いですか?
A3:判断の境界線は「許容されるダメージの度合い」と「粉塵・静電気対策の要否」です。頑固な厚いサビ落としや、深いアンカー効果を求めてしっかり粗化したい場合はパワーのあるドライ(エアー)ブラストが有利です。一方で、電子基板のフラックス除去、精密金型の寸法を1ミクロンも削らずに汚れだけ落としたい場合、あるいは薄板の熱歪みを完全に防ぎたいクリーンルーム用途では、水膜が衝撃を和らげるウェットブラストを選択するのが最適です。
まとめ:次世代のものづくりを支えるブラスト加工の進化と活用法
「ブラストとは何か」という初歩的な疑問の背景には、単なる研磨を超えた表面改質工学の奥深い体系が存在しています。150年前の砂嵐の観察から始まった素朴な工法は、現在では精密なロボット制御や高度なスラリー循環技術と融合し、ナノオーダーの表面性状をコントロールするハイテク技術へと進化を遂げました。
ブラスト加工の現場で最も重要なのは、「とりあえず削ってみる」という曖昧な試行錯誤を排し、「被加工物の素材特性」「目的とする表面粗さ」「投射方式とメディア材質の相性」を論理的に見極めることです。この基本原理さえ押さえておけば、寸法不良や歪みといったトラブルを未然に防ぎ、製品の信頼性と付加価値を飛躍的に高める強力な武器となるはずです。 (出典: ブラスト と は(Yahoo!ニュース))
Webメディアの編集およびコンテンツ作成に従事。正確で質の高い情報発信を心掛けています。
