プレス金型の種類と構造を徹底解剖!コスト削減と寿命延長の鉄則
自動車から精密電子機器に至るまで、日本のものづくりを根幹で支え続ける「プレス金型」。EV(電気自動車)シフトや超高張力鋼板(ハイテン材)の採用拡大、さらにはデジタルツイン技術の浸透が進む2026年の製造現場において、金型設計および製作の成否は製品の採算性を左右する最重要ファクターとなっています。
しかし現場では、「どの金型構造を選べば初期投資を早期回収できるのか」「製作コストを抑えつつ摩耗や破損トラブルを防ぐにはどうすべきか」といった悩みが後を絶ちません。本稿では、製造現場への取材と業界データをもとに、金型の基礎構造から最新の長寿命化ノウハウ、コスト構造の裏側までを徹底的に解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:単発型・順送型・トランスファー型の選定基準は「生産ロット数」と「製品サイズ・形状の複雑さ」で明確に線引きされる。
- 要点2:金型製作費用の約30〜40%は設計・精密加工工数が占めており、コスト削減の鍵は「抜き勾配・クリアランスの初期最適化」にある。
- 要点3:2026年最新のトレンドはセンシングによる予兆保全とCAE解析連動型加工であり、適切なメンテナンスが金型寿命を2倍以上に延ばす。
【種類と構造の違い】単発型・順送型・トランスファー型の特徴を完全比較
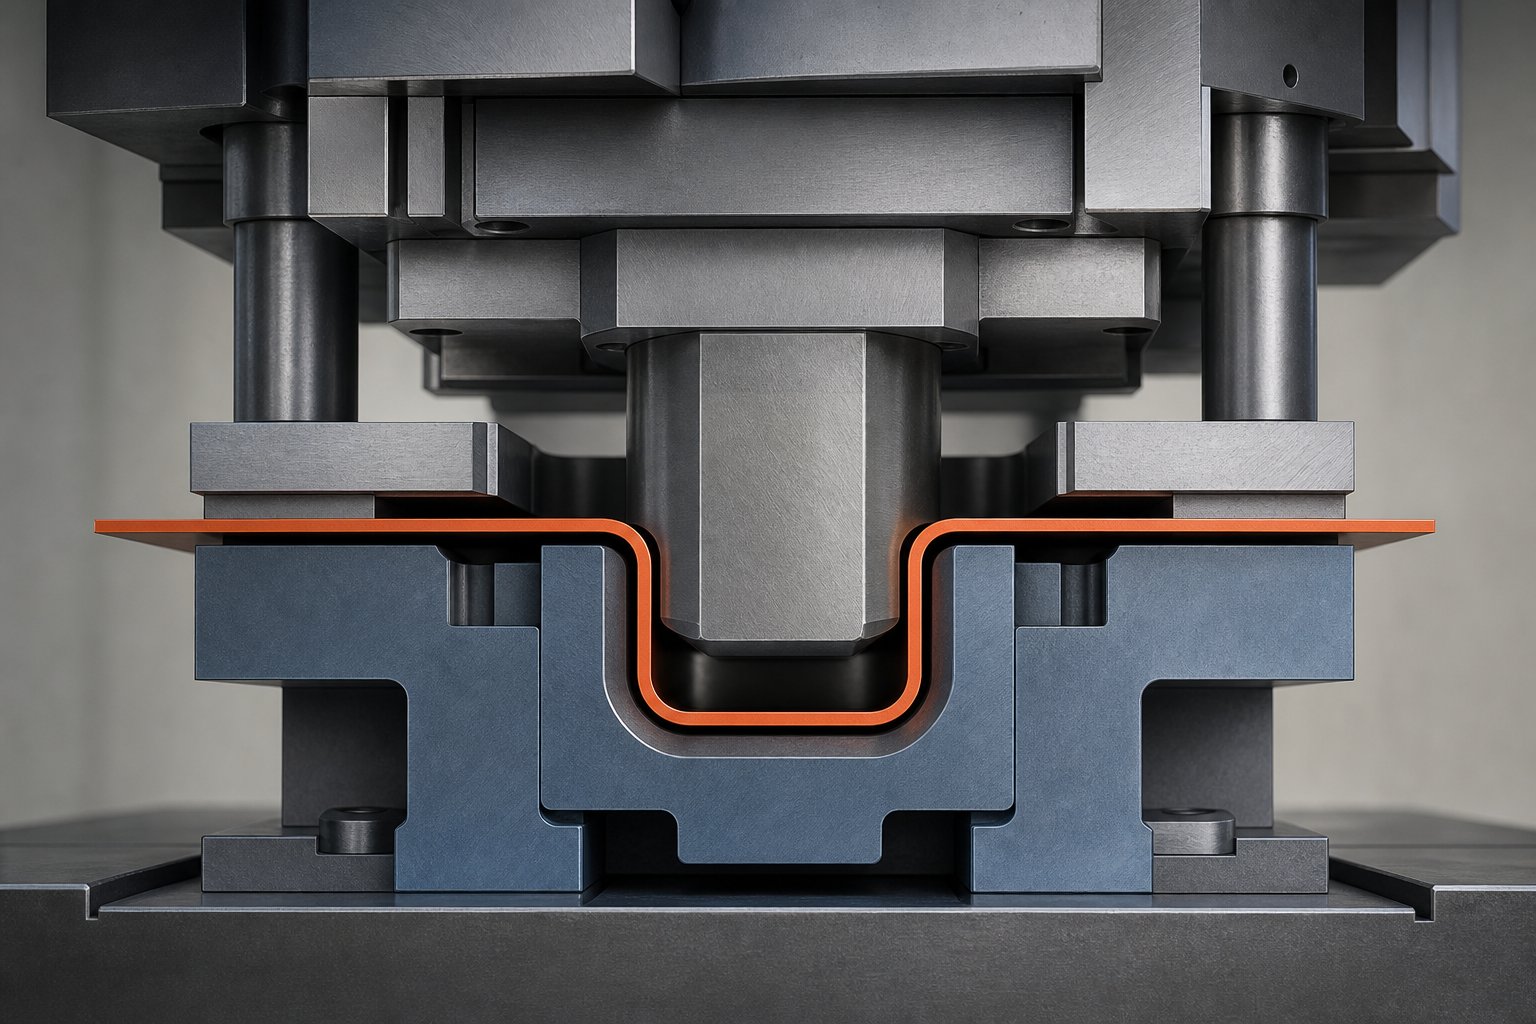
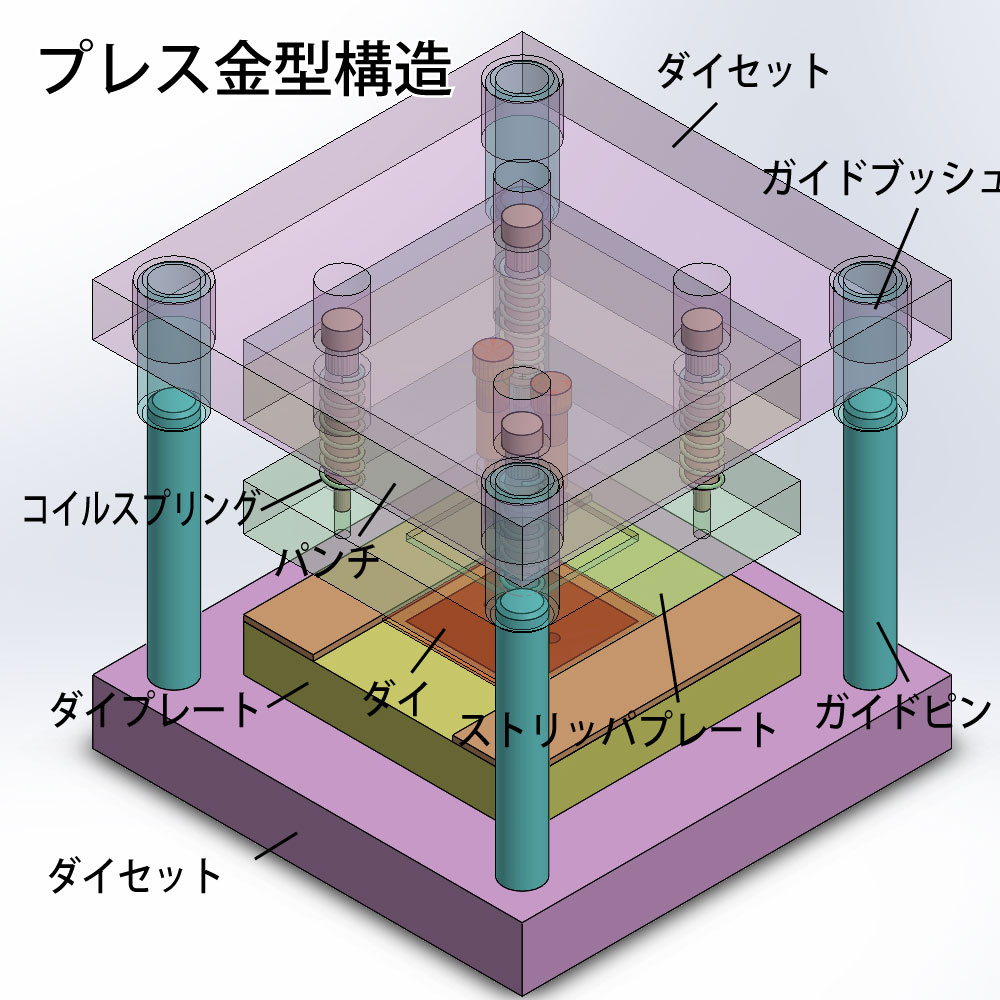
プレス加工は、上型と下型で金属板(ブランク材)を挟み込み、圧力を加えることで瞬時に成形する塑性加工技術です。基本構造は、上下の型を正確に位置決めする「ダイセット」、上部に設置され圧力をかける「パンチ(雄型)」、下部で形状を受け止める「ダイ(雌型)」から成り立っています。加工内容は大きく分けて、板を切り抜く「せん断」、角度をつける「曲げ加工」、立体的な容器状に伸ばす「絞り加工」の3要素に分類されます。
量産現場で使われるプレス金型の種類は、主に以下の3つに大別されます。
- 単発型(単工程型):1つの工程(打ち抜き、曲げなど)のみを行うシンプルな金型。手動またはロボットでワークをセットするため、多品種少量生産や試作に向く一方、量産スピードには限界があります。
- 順送型(プログレッシブ型):帯状の鋼板(コイル材)を一定ピッチで送りながら、複数の工程(せん断→曲げ→絞りなど)を1台の金型内で連続処理する構造。圧倒的な高速量産(毎分数百ストローク)が可能ですが、順送型の構造は極めて複雑で初期費用が高額になります。
- トランスファー型:あらかじめ切り離されたブランク材を、金型内に並んだ複数のステージへメカニカルフィーダー(搬送装置)で順次送りながら成形する方式。深絞り加工や中・大型部品に適しており、順送型では難しい複雑形状に対応します。
| 項目 | 詳細・数値データ | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| 単発型 | 手動・個別搬送/単一工程 製作期間:約0.5〜1.5ヶ月 | 初期費用:30万〜150万円 推奨ロット:月産1,000個未満 | 立ち上げ初期や仕様変更が頻発する試作品に最適。量産には人件費が嵩む。 |
| 順送型 | コイル連続送り/多工程一体型 毎分100〜600spmの高速加工 | 初期費用:200万〜1,000万円以上 推奨ロット:月産1万個以上 | 部品単価を極限まで下げる決定打。初期設計の精度が成否の9割を握る。 |
| トランスファー型 | 個別ワーク自動搬送/複合多工程 大型・深絞り対応 | 初期費用:500万〜2,500万円以上 推奨ロット:月産5,000個以上 | 自動車骨格など大型立体成形の要。搬送ライン全体の同期調整が必須。 |
| 精密板金加工(金型レス) | レーザー切断+タレットパンチ・ベンダー 型製作不要(即日〜数日) | 初期費用:0円(型代不要) 推奨ロット:1〜300個程度 | 小ロットなら圧倒的に有利。300〜500個を超えるとプレス加工のコストが逆転。 |
【実態検証】現場データが示す金型設計・製作費用とコスト削減の真実
経済産業省の生産動態統計や金型業界の現場ヒアリングによると、金型製作にかかる費用の内訳は「材料費(SKD11や超硬合金など)が約20%」「機械加工・熱処理費が約40%」「設計および組付け・調整費(トライアル)が約40%」という構成が一般的です。
調達部門がプレス金型メーカーに相見積もりを取る際、多くの企業が「材料のグレード下げ」によるコスト削減を試みますが、これは現場目線では典型的な悪手です。耐久性の低い鋼材を選ぶと摩耗が早まり、再研磨や修理の頻度が増加してトータルコストが跳ね上がります。
真に効果的なプレス金型のコスト削減理由は、設計初期段階でのVE(バリュー・エンジニアリング)提案にあります。製品形状の抜き勾配を0.5度緩める、曲げアール(R)を標準工具サイズに統一する、不要な公差指定を±0.01mmから±0.05mmへ緩和するといった設計変更だけで、ワイヤー放電加工やプロファイル研削の工程数が劇的に削減され、型製作費用を15〜25%圧縮することが実証されています。
一般に知られていない盲点とネットの誤解|トラブル頻発の背景
ネット上の口コミや製造フォーラムでは「海外製の格安金型でコストを半減できた」という成功談が散見されます。しかし、精密加工の現場取材で見えてきたのは、後工程で多額の追加修正費が発生する深刻なトラブル事例です。
よくあるプレス金型トラブルと原因
- かじり・焼き付き:パンチとダイのクリアランス設定不良、または潤滑被膜の破壊が原因。
- 刃先のチッピング(微小欠け):熱処理時の焼き入れ・焼き戻し温度管理の甘さや、偏荷重による衝撃集中。
- スプリングバックによる寸法狂い:高張力鋼板特有の跳ね返り現象を見越した見込み補正(クラウニング補正)の不足。
格安金型の多くは、トライアル(試打ち)段階の追い込み調整が不十分なまま出荷されるケースが多く、国内工場に納入された後に「寸法が出ない」「1万ショットで刃が欠けた」といった事態に陥りがちです。金型製作のメンテナンス体制や保証条件を事前に確認せず、表面的な見積額だけで発注先を決めることは極めて高いリスクを伴います。
金型寿命を2倍に延ばす!現場が実践するメンテナンス術
プレス金型の寿命は、ショット数(加工回数)だけで一律に決まるものではありません。日常点検と計画的なオーバーホールを実施することで、金型寿命は従来比で1.8〜2.3倍まで延伸可能です。
現場で徹底されている延命メンテナンスの具体策は以下の通りです。
- 定期的な再研磨とクリアランス再調整:刃先が完全に丸くなる前に、0.02〜0.05mm程度の微量研磨を行う。摩耗が進行してからでは大量研削が必要となり、型の実質寿命を縮めます。
- 表面処理(PVD・DLCコーティング)の再施工:耐摩耗性に優れたTiCN(炭窒化チタン)やDLC(ダイヤモンドライクカーボン)コーティングを施し、摩擦係数を低減させてかじりを防止。
- ダイセットガイドポストの給油・芯出し点検:偏摩耗の最大要因であるアライメントの微小なズレを定期測定し、パンチとダイの同軸度を100分の1ミリ単位で維持。
【2026年最新動向】ハイテン材対応とデジタルツインが変える金型技術
2026年現在、自動車の軽量化要請に伴い、引張強度980MPa〜1.5GPa級の超高張力鋼板(ハイテン材)の成形需要が急拡大しています。これに伴い、金型技術には劇的なパラダイムシフトが起きています。
最大のトレンドは「金型内センシング技術」と「高精度成形シミュレーション(CAE)」の融合です。金型内部に超小型の圧電荷重センサや温度センサを埋め込み、プレス時の荷重変動をリアルタイムで監視。成形不良やカス上がり(抜きカスが型上面に浮き上がる現象)を1ショット単位で検知し、金型破損を未然に防ぐスマート金型が実用段階に入っています。
さらに、設計データを仮想空間上で完全に検証する「デジタルツイン」の導入により、従来3〜5回行っていた実機トライアルが1回で完了するなど、立ち上げリードタイムの半減が進んでいます。
【プロの結論】金型方式を選ぶべき基準・見送るべき条件
- 順送型を選ぶべきケース:年間生産計画が数万個以上で確定しており、製品ライフサイクルが2年以上見込める精密電子部品・小型コネクタ類。
- 単発型・精密板金を選ぶべきケース:月産数十〜数百個の産業機械パーツや、今後設計変更の可能性が高い開発段階の製品。初期型代の回収見込みが立たない場合は金型レスの精密板金加工が賢明。
- 優良プレス金型メーカーの見極め基準:「設計段階で形状修正(VE)を提案できる技術力があるか」「金型カルテを作成し、ショット数管理と定期メンテナンスを請け負えるか」の2点が、長期的な信頼性を分ける決定打となります。
【プレス金型】に関するよくある質問(FAQ)
Q1:プレス金型の寿命は何万ショット程度が目安ですか?
A1:加工する板厚や材質(SPCC、SUS、アルミなど)、金型鋼材(SKD11、超硬合金など)によって大きく異なります。標準的な炭素鋼の打ち抜きであればSKD11材で50万〜100万ショット、超硬合金を用いた精密順送型では数百万〜1,000万ショット以上の耐久性を持つものもあります。適切な再研磨を行うことが前提となります。
Q2:試作段階でプレス金型を作るべきですか?それとも精密板金加工にすべきですか?
A2:試作ロットが数百個程度であれば、金型初期投資が不要な「精密板金加工(レーザー切断+ベンダー曲げ)」が圧倒的にコストパフォーマンスに優れます。ただし、深絞り形状など板金加工では再現できない立体形状の場合や、量産時のプレスバリ・破断面の挙動を検証したい場合は、簡易単発型(ZAS型やアルミ型など)を製作するのが定石です。
Q3:海外製作の金型と国内メーカー製金型の使い分けは?
A3:寸法公差が比較的緩く、形状変更の可能性が低い大型カバー類などは海外製でコストを抑える選択肢もあります。一方、±0.01mm以下の高精度が要求される順送型や、トラブル発生時に即日駆けつけ・修理対応が求められる主要量産ライン向けは、国内の技術力・評判が高い専業メーカーへの発注が結果的に最も低リスクです。
まとめ:今後の動向と失敗しないための判断基準
プレス金型は、単なる「鉄の塊」ではなく、製品の精度・生産スピード・採算性を決定づける精密エンジニアリングの結晶です。単発型・順送型・トランスファー型のどれを採用するかは、目先の見積金額だけでなく、量産計画・保全コスト・材料歩留まりを含めたライフサイクル全体の総所有コスト(TCO)で判断しなければなりません。
EVシフトや新素材の台頭で加工難易度が高まる中、設計初期からのメーカーとの密な連携、そしてデータに基づく予兆保全の導入こそが、製造業の競争力を極限まで高める決定的な鍵となります。 (出典: プレス 金 型(Yahoo!ニュース))

Webメディアの編集およびコンテンツ作成に従事。正確で質の高い情報発信を心掛けています。
