「バリとは」何か?発生原因と放置する危険性・最新のバリ取り対策を解説
ものづくりの現場において、切削やプレス、成形といった加工工程でどうしても直面するのが「バリ」の存在です。目立たない微細な突起であっても、放置すれば製品の寸法精度を狂わせ、組立時の不具合やエンドユーザーの怪我、さらには重大なリコール問題へと発展しかねません。
金属加工からプラスチック成形まで、製造業に携わるエンジニアや品質管理担当者にとって、バリのメカニズムを理解し、適切な除去・抑制策を講じることは品質担保の必須条件です。本記事では、バリの定義や発生原因、放置する危険性から、現場で導入が進む最新のバリ取り手法までを体系的に解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:バリとは加工時に素材が塑性変形やはみ出しによって縁に生じる不要な突起で、英語では「burr」と呼ばれJIS規格でも細かく定義されている。
- 要点2:バリの放置は作業者・消費者の受傷リスクだけでなく、製品の勘合不良、通電ショート、異物混入など深刻な品質トラブルを誘発する。
- 要点3:手作業のバリ取り工具からロボット連動の自動バリ取り機まで多様な除去手法が存在し、設計段階での予防対策がコスト削減の鍵を握る。
【基礎知識】バリとは?英語の「burr」やJIS規格における定義を整理
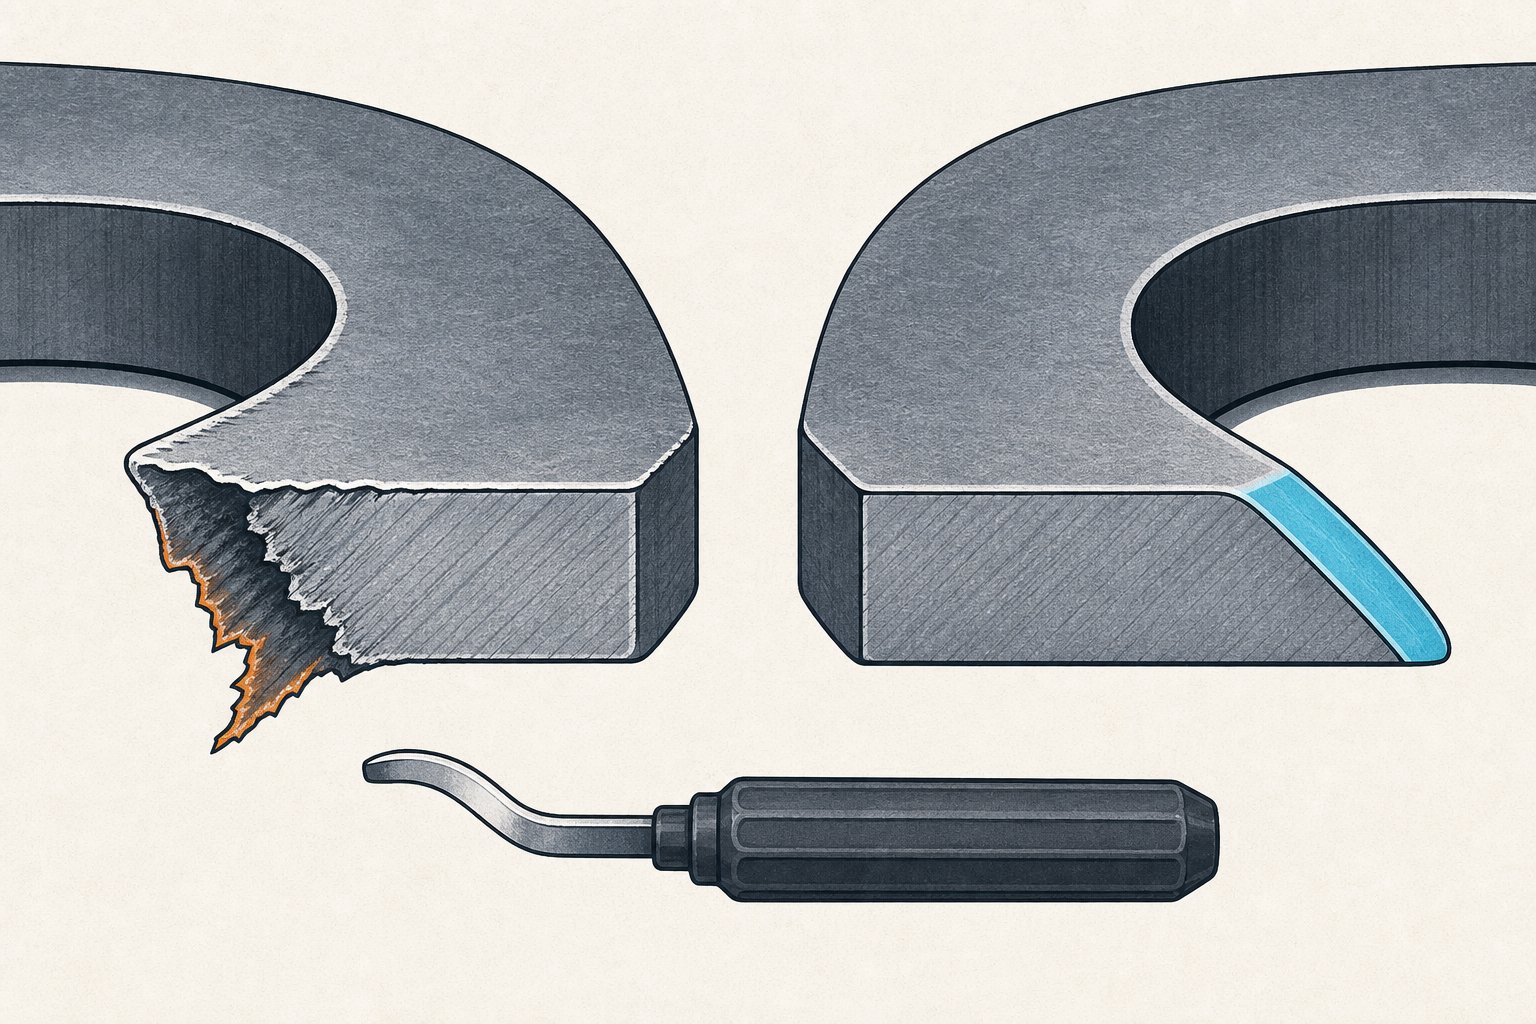
製造業における「バリ」とは、金属やプラスチック(樹脂)などの素材を切断・切削・成形する際に、加工面の角や端部に生じる意図しない突起やギザギザとした余剰部分を指します。英語では「burr(バー)」と表記され、海外の製造現場や国際図面でも標準的に用いられる専門用語です。
日本の産業標準であるJIS規格(JIS B 0721など)では、バリは「機械加工後の工作物の縁に生じる不要な突起」として規定されています。図面上では「バリなきこと(Burr Free)」や「バリ高さ0.05mm以下」といった指示記号(JIS B 0051準拠)が明記されるケースが多く、加工限界と機能要件のバランスを取る基準が厳格に定められています。
【発生メカニズム】なぜできる?金属加工・樹脂成形でバリが生じる根本原因
バリが発生するメカニズムは、加工方法や被削材の物理的性質によって大きく異なります。主なバリ発生原因を分類すると、素材の変形挙動と金型・刃物の状態に集約されます。
代表的な金属加工バリでは、工具が材料を押し広げてせん断する際、材料の伸び(延性)によって完全な破断に至る前に金属が引き伸ばされ、そのまま端部に残留することでバリとなります。刃先の摩耗や切削速度の不一致、加工時の送り量が大きすぎると発生頻度が急激に上昇します。
一方、樹脂成形バリ(射出成形など)は、溶融したプラスチックが金型の合わせ面(パーティングライン)やすき間に高圧で流れ込むことで発生します。金型の締め付け圧力(型締力)不足やクリアランスの経年劣化、射出圧力の過剰、樹脂温度の不均一さが主なトリガーです。
【現場の脅威】放置厳禁!製品不良や怪我を招く「バリの危険性」とリスク
「小さな出っ張り」と軽視されがちなバリですが、製品や現場に与えるバリ危険性は極めて甚大です。現場がバリを徹底排除すべき理由は主に4点あります。
第1に、作業者やエンドユーザーの受傷リスクです。金属のバリはカミソリ刃のように鋭利であり、組立ラインでの手指切創事故や、市場流出後のクレーム対象となります。
第2に、寸法精度の狂いと勘合不良です。部品同士を組み合わせる際、わずか数十ミクロンのバリが噛み合うだけで設計値通りの組み立てが不可能になり、製品のガタつきや作動不良を引き起こします。
第3に、電気的ショートや異物混入事故です。電子機器内部でバリが脱落すると基板上でショートを起こし火災原因になるほか、医療機器や食品機械では重大なコンタミネーションを引き起こす恐れがあります。
【工法別】切削バリからプレス加工バリまで|主要なバリの種類と特徴
加工方法によって現れるバリには独自の形状と性質があり、適切な対策を打つには分類の把握が欠かせません。
切削バリ:フライス加工や旋盤加工において、刃物がワークから抜け出る際(抜けバリ)や刃先側面(横バリ)に発生します。難削材や軟質アルミなどで顕著に見られます。
プレス加工バリ:抜き加工の際、パンチとダイのクリアランスが適正でない場合に生じます。破断面の直下に突き出るように形成され、板厚が厚いほどバリも大きくなる傾向があります。
樹脂・ダイカスト成形バリ:金型の隙間から染み出すように薄膜状に広がるバリです。成形サイクルや金型メンテナンス頻度に直結します。
【実践編】効果的なバリ除去方法|手作業工具から自動化バリ取り機まで
発生したバリを製品から確実に取り除くバリ取り加工には、生産ロットや形状に応じた多様なアプローチが存在します。
小ロット生産や複雑な局所形状では、作業者がバリ取り工具(ハンドスクレーパー、専用ブレード、回転バー、ヤスリなど)を使い分ける手作業が中心です。確実性は高いものの、作業者の熟練度による品質バラつきと労務コストが課題となります。
一方、量産現場では均一性と効率化を求めて各種のバリ取り機が活躍しています。
- バレル研磨機:ワークと研磨メディア、コンパウンドをドラム内で回転・振動させ、摩擦で全体のエッジを一括処理。
- ロボットバリ取りシステム:多関節ロボットが工具を持ち、教示プログラム通りに一定の力覚でワーク輪郭をトレースする自動化手法。
- 熱サージ法・ブラスト加工:可燃性ガスの一瞬の燃焼熱で微細バリを焼き切る手法や、粒子を高圧投射して吹き飛ばす手法。
- 電解バリ取り・超音波洗浄:電気化学反応や超音波キャビテーションを利用し、微細な交差穴内部のバリまで溶解・脱落させる工法。
【予防保全】設計と工程改善で防ぐ!現場に求められるバリ対策
最も理想的なのは、後工程でのバリ取り工数をゼロに近づける「バリを出さない設計・加工」です。恒久的なバリ対策としては、以下の3つの観点からのアプローチが実効性を持ちます。
1. 図面・設計段階での配慮:交差部のエッジに意図的なC面取りやR付けを指示し、刃物の抜け角を工夫することでバリ発生を最小化できます。
2. 工具管理と切削条件の最適化:摩耗した刃物はバリの温床です。刃具の寿命管理を厳格化し、コーティング選定やクーラントの当て方、切削パスの工夫(ダウンカットの採用など)を徹底します。
3. 金型の定期メンテとクリアランス調整:プレス金型や射出成形型のクリアランスを素材板厚・粘度に合わせて微調整し、定期的な研ぎ直しや型締圧のモニタリングを実施します。
【バリとは】に関するよくある質問(FAQ)
Q1:バリ取り加工はなぜ製造原価を押し上げる要因になるのですか?
A1:バリ取りは直接的な形状創成を行わない「非付加価値工程」でありながら、目視検査や手作業の工数が多く発生するためです。自動バリ取り機の導入や金型改良によるバリ抑制がコスト削減の直結課題となります。
Q2:JIS規格で「バリなきこと」と書かれている場合、どの程度まで取ればよいですか?
A2:一般的には指触で引っかかりがなく、拡大鏡で確認しても機能上問題のないレベル(通常0.01〜0.05mm以下など)を指しますが、解釈の不一致を防ぐため、図面上で許容バリ高さを数値指定することが推奨されます。
Q3:プラスチック成形でバリが急に増えた場合、まず何を点検すべきですか?
A3:まずは金型合わせ面の異物噛み込みや型締力の低下を確認し、次いで射出圧力の過昇、樹脂温度の上昇による流動性変化を疑うのが基本手順です。
まとめ:品質と安全を担保するバリマネジメントの重要性
バリは加工プロセスの副産物でありながら、製品の機能性、外観品質、そして安全性を根底から揺るがす重大なファクターです。後工程で力ずくで削り落とすだけでなく、発生原因を突き止めて設計・金型・切削条件の全方位からコントロールすることが、歩留まり向上と製造コスト削減の最短ルートとなります。自社の加工特性に最適なバリ対策と除去手法を確立し、高精度なモノづくり体制を築いていきましょう。 (出典: バリ と は(Yahoo!ニュース))


Webメディアの編集およびコンテンツ作成に従事。正確で質の高い情報発信を心掛けています。
