攪拌とは?混合や混練との違いと失敗しない選定法【2026最新】
ものづくりの現場や研究開発において、日常的に行われる基本操作である「攪拌(かくはん)」。ところが、現場の技術者やオペレーターの間でも、「混合」や「混練」との物理的な境界線や、なぜ同じ装置を使っても仕上がりに予期せぬバラつきが生じるのかを、流体力学に基づいて論理的に説明できるケースは決して多くありません。化学品、食品、医薬、さらには急拡大する次世代電池材料の製造ラインに至るまで、歩留まり低下や製品不良の約3割が攪拌条件の不整合に起因していると指摘する生産技術の専門家も存在します。
工場の自動化や連続生産方式への転換が急速に進むなか、属人的な「職人の勘」に頼ったプロセス設計は限界を迎えつつあります。本稿では、攪拌の定義や流動メカニズム、混合・混練との決定的な違いをはじめ、羽根形状の選定、トラブルの根本原因と対策、最新の産業動向まで、製造現場の実情を交えて体系的に解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:「攪拌」は流体に外力を加えて流動を生じさせる操作全般を指し、均一化を目指す「混合」や高粘度物を練り合わせる「混練」とは対象粘度と物理作用が明確に異なる。
- 要点2:仕上がりの品質は羽根の形状・回転速度・槽内流動(層流と乱流)の組み合わせで決定され、回転速度の単純な引き上げはキャビテーションや効率低下の引き金になる。
- 要点3:最新の産業用ミキサーはインラインセンシングや流体シミュレーション(CFD)との連携が標準化しており、経験則からの脱却が歩留まり改善の生命線となる。
【基本定義】撹拌とは?読み方と意味から混合・混練との違いを整理
まずは基本となる撹拌とは 読み方と意味から確認します。一般的に「撹拌」あるいは「攪拌」と表記され、正しい読み方は「かくはん」です(常用漢字の制限から「こうはん」と読まれる例も稀にありますが、産業界や学術界では「かくはん」が統一名称です)。広義には「流体に機械的エネルギーを与えて流動を生じさせ、物質移動や均一化を促す操作」と定義されます。
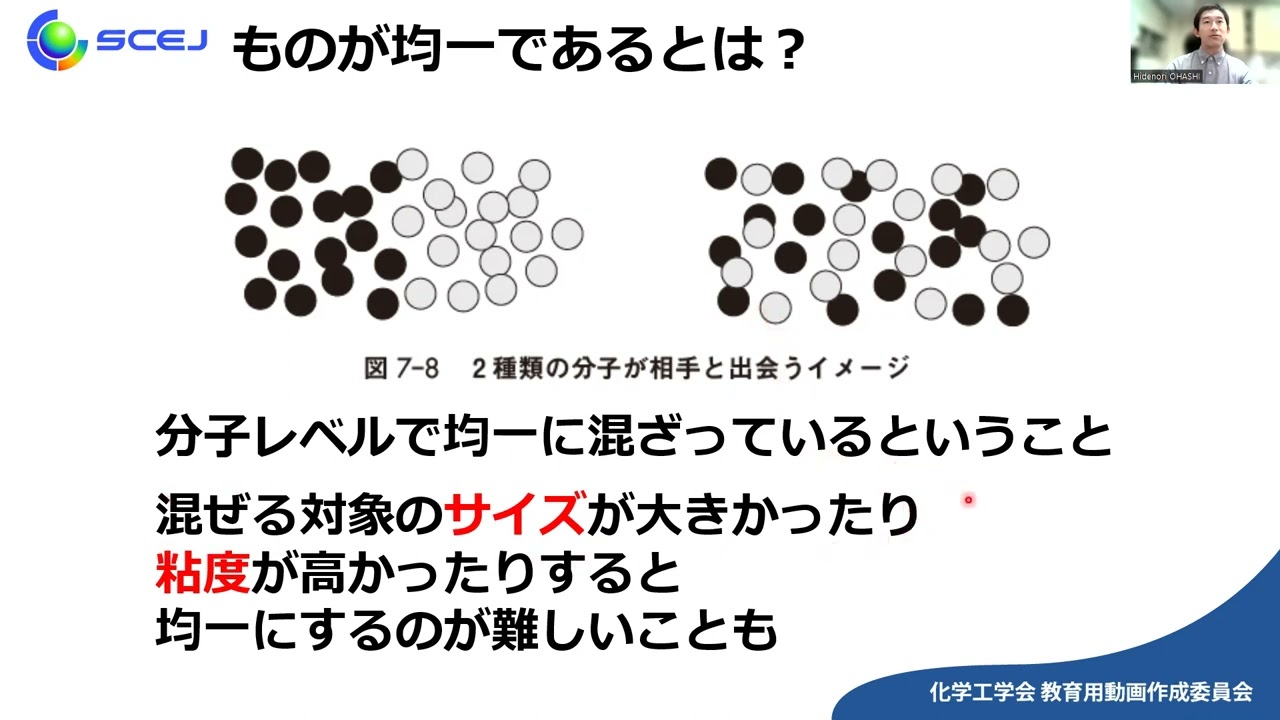
現場で頻繁に混同されるのが攪拌と混合の違いです。学術的な化学工学の区分において、攪拌(Agitation)は「容器内の流体に規則的あるいは不規則な運動状態を作り出す手段」そのものを指します。これに対し、混合(Mixing)は「2種以上の異なる物質を互いに分散させ、均一な状態に到達させる目的や結果」を表します。つまり、攪拌は混合を達成するための物理的手段の一つであり、攪拌を行っても必ずしも良好な混合状態が得られるとは限りません。
さらに高粘度領域で議論となる攪拌と混練の違い詳細まとめを押さえておく必要があります。「混練(Kneading)」は、ペースト状や粘弾性を持つ高粘度流体、あるいは固体粉体と液体に対し、強い圧縮力と剪断力(せん断力)を加えて分子レベル・微粒子レベルで強制的にすり潰し練り合わせる操作です。対象物の粘度が数万mPa・sを超えるゴムや樹脂、電極スラリーなどでは、通常の攪拌翼では空回りや局所発熱を招くため、ニーダーや二軸押出機といった専用の混練機が必須となります。
| 項目 | 詳細・数値データ | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| 攪拌(Agitation) | 流動状態の創出(循環・渦流の形成) 対象粘度:低〜中粘度(1〜5,000 mPa・s) | 周速:1〜5 m/s程度 レイノルズ数 Re > 10,000(乱流域) | 流動を維持し均一化や伝熱を支える基礎操作。過度な回転は動力の浪費に直結する。 |
| 混合(Mixing) | 2種以上の異相・異成分の均一分散 液体同士、気液、固液の界面接触促進 | 混合時間:数分〜数時間 変動係数(CV値)5%以下を目標 | 目的達成の度合い(均一性)で評価される。槽内のデッドゾーン排除が最重要。 |
| 混練(Kneading) | 強剪断・圧縮による塑性変形と微分散 対象粘度:超高粘度(10,000〜数百万 mPa・s) | 微小クリアランス(数mm以下) 高トルク・低回転(10〜100 rpm) | 物性を根本から改質する重負荷工程。剪断発熱の温度制御が品質の分岐点となる。 |

【原理と流体力学】攪拌の目的とメカニズム|層流と乱流の攪拌条件
産業現場で攪拌を行う背景には、単なる成分の均一化に留まらない複数の狙いがあります。攪拌の目的とメカニズムを工学的に分解すると、主に以下の5点に集約されます。
第一に物質移動(均一混合・溶解促進)、第二に熱移動(槽壁ジャケットや内部コイルからの熱交換効率の最大化)、第三に化学反応の促進(界面更新による反応速度の向上)、第四に相の分散(乳化や懸濁)、そして第五に沈降防止(固形分の浮遊維持)です。これらは対象流体の組み合わせにより、液体同士を混ぜ合わせる固液攪拌と液液攪拌に大別され、それぞれ支配的な流動パターンが異なります。
特に固液系では粒子の浮揚限界速度の確保が焦点となり、液液系ではドロップレットの分裂を促す剪断力と合一を阻害する界面活性のバランスが支配的です。これらの流動状態を定量的に見極める基準となるのが、無次元数である攪拌レイノルズ数(Re)です。
槽内の流況は層流と乱流の攪拌条件によって挙動が一変します。攪拌レイノルズ数は以下の式で算出されます。
Re = (ρ × n × d²) / μ
(ρ:液密度 [kg/m³]、n:回転速度 [rps]、d:翼径 [m]、μ:粘度 [Pa・s])
一般にRe < 10〜50の範囲は層流と呼ばれ、流体は分子間摩擦によって整然と滑るように動き、慣性力よりも粘性抵抗が支配します。高粘度流体の攪拌はこの領域に該当し、翼から離れた場所へエネルギーが伝播しにくいため、大型翼で槽全体を強制循環させる設計が不可欠です。一方、Re > 10,000を超えると完全乱流となり、微細な渦が無数に発生して激しい乱流拡散が起こり、低粘度液体の混合や急速な溶解に適した状態が生まれます。
現場で回転数を決定する際に必須となる攪拌速度の計算方法では、単純な回転数(rpm)だけでなく、羽根の先端速度である「周速(Tip Speed: v = π × d × n)」の算出が欠かせません。周速が過大になると流体に過剰な剪断ストレスがかかり、高分子鎖の切断や食品原料の組織破壊を招く一方、周速が不足すると界面の微細化が進みません。スケールアップ時には、単位体積あたりの攪拌動力(P/V値)と周速のどちらを基準値として固定するかを慎重に判断する必要があります。
攪拌羽根の形状と役割|回転速度と形状が仕上がりを激変させる理由
「攪拌機はモーターよりも羽根で決まる」と言われるほど、攪拌羽根の形状と役割の選定はプロセスの成否を分けます。羽根が生み出す流れには、回転軸に対して平行な「軸流(上下方向の循環)」と、直交する外側へ吐き出す「放射流(水平方向の循環)」の2種類があり、流体の粘度や目的に応じて使い分けられます。
低粘度域から高粘度域まで、産業界で多用される代表的な羽根形状の特性は下表の通りです。
| 翼の種類 | 発生する流動・剪断力 | 適応粘度範囲 | 主な用途と選定理由 |
|---|---|---|---|
| プロペラ翼 / ハイドロフォイル翼 | 強力な軸流(下向き吐出) 剪断力:低〜中 | 〜1,000 mPa・s(低粘度) | 固体の沈降防止、液液の急速循環。省動力で大容量の循環流量を得たいケースに最適。 |
| タービン翼(平羽根 / ディスク) | 強力な放射流 剪断力:中〜高 | 〜10,000 mPa・s(低〜中粘度) | 気液接触(ガス吹き込み)、エマルション調製。気泡や液滴を細かく剪断・破砕する用途。 |
| パドル翼 / 傾斜パドル翼 | 旋回流および中程度の軸流 剪断力:中 | 〜5,000 mPa・s(中粘度) | 汎用的な調合槽、溶解槽。構造がシンプルで洗浄性に優れ、多品種切り替え現場で重宝。 |
| アンカー翼 | 槽壁近傍の円周流 剪断力:低(壁面のみ高) | 10,000〜100,000 mPa・s(中〜高粘度) | 壁面付着・スケーリングの防止、高粘度流体の伝熱促進。ジャケット冷却・加熱と連動。 |
| ヘリカルリボン翼 | 完全強制垂直循環(上下反転) 剪断力:極低 | 50,000〜1,000,000 mPa・s(超高粘度) | 重合ポリマー、高粘度ゲル。層流域でも槽全体を均等に動かし、局所滞留を徹底排除。 |
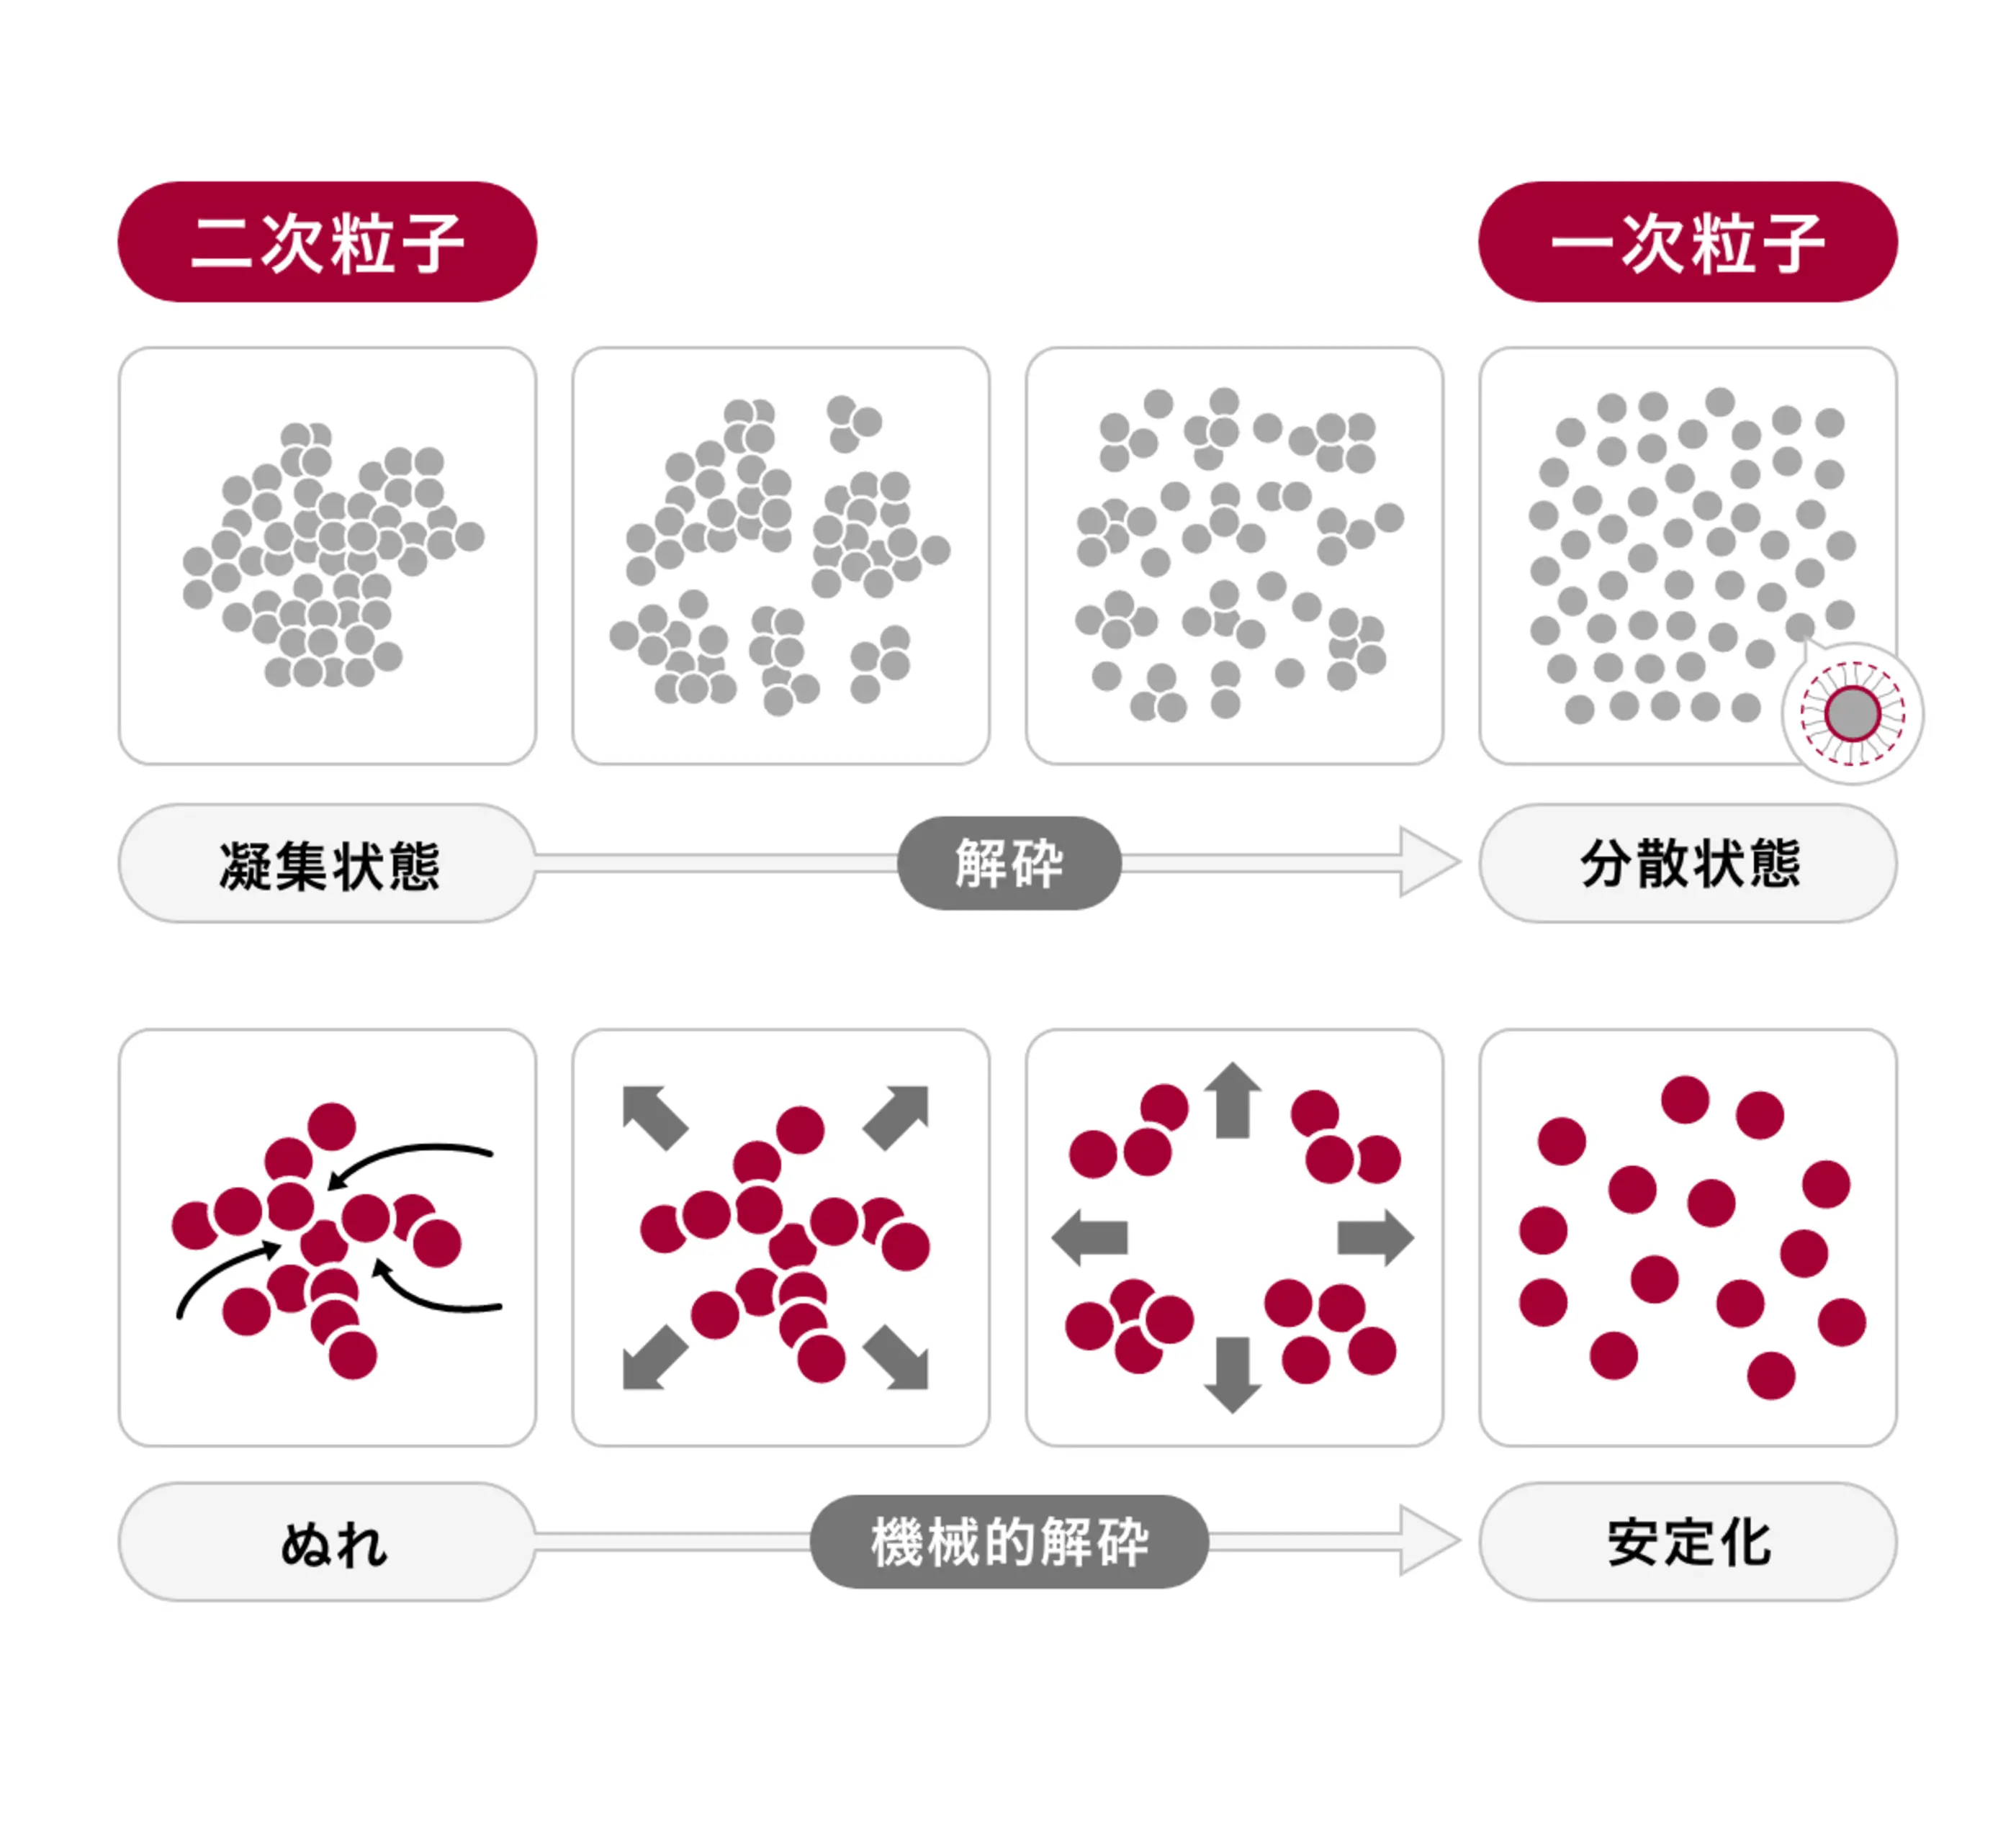
回転速度と仕上がりの相関関係において見落とされがちなのが、「必要以上の高速回転は分散を助けない」という点です。例えば、凝集粒子をほぐす解砕工程では一定以上の剪断応力(粘度 × 剪断速度)が求められますが、過剰な回転は液面からの空気巻き込みを誘発し、混入した気泡がクッションとなって剪断効率を著しく阻害します。羽根の投影面積、設置高さ(ボトムクリアランス)、およびバッフル(邪魔板)の配置が揃って初めて、設計通りの流動ベクトルが発揮されます。
攪拌機の種類と選び方|産業用ミキサー最新動向と現場トラブル対策
実務における攪拌機の種類と選び方では、処理方式(バッチ式か連続式か)と流動特性に応じた選定が基本軸となります。古くから汎用される竪型ポータブルミキサーから、タンク底面から駆動するボトムエントリミキサー、さらには配管内で瞬時に混合を完了させるスタティックミキサー(静止型混合器)まで、選択肢は多岐にわたります。
2026年現在の産業用ミキサー最新動向に目を向けると、単なる機械的回転から「センシングとデジタルツインの統合」への移行が鮮明です。主要ミキサーメーカー各社は、攪拌軸のトルク変動データから液粘度の変化をリアルタイムで検知し、終点を自動判定するインライン粘度モニタリングシステムを相次いで製品化しています。さらに、計算流体力学(CFD)による高精度シミュレーションを事前設計に組み込み、実機試作を行わずにスケールアップ時のデッドゾーン(滞留部)をゼロにする設計手法が標準化しています。
一方で、実運用において設計値を狂わせるトラブルも後を絶ちません。現場で頻出する攪拌効率が低下する理由と攪拌トラブルの原因と対策を整理します。
第一のトラブルは「共回り(Swirling)」です。バッフルがない平滑な円筒槽で攪拌を行うと、液体全体が羽根と同じ速度で旋回し、液面中央に深いすり鉢状の渦(ボルテックス)が形成されます。見かけ上は激しく動いているように見えますが、流体同士の相対運動が発生しないため混合効率は極度に低下します。これに対する標準対策は、槽内壁に幅が槽径の1/10〜1/12程度のバッフル板を垂直に3〜4枚設置し、旋回流を上下循環流へ強制変換することです。
第二のトラブルは「キャビテーションと発泡」です。高粘度液を無理に高速で回したり、液面付近に羽根を配置しすぎたりすると、局所的な圧力低下によって溶存気体の気化や空気の巻き込みが発生します。巻き込まれた気泡は製品の脱泡工程に多大な負荷をかけるだけでなく、ポンプの送液不良や配管閉塞の主因となります。対策としては、液面高さに追従する昇降式インペラの導入や、真空減圧下での攪拌脱泡機能を持つ複合ミキサーの採用が効果的です。
第三は「沈降・堆積とショートパス」です。比重の重いスラリー粒子を扱う場合、槽底のコーナー部に流速がゼロとなるデッドスペースが生じ、粒子が固着・堆積してしまいます。鏡板の形状を皿底やコーン底に変更し、最下段の翼を底面スレスレに配置する「スイープ翼」を併用することで、沈降を防止できます。
【実態検証】製造現場の生の声と「回せば混ざる」という盲点
大手化学メーカーおよび医薬品工場のパイロットプラント担当者への取材、ならびに現場エンジニアの手記から浮かび上がるのは、依然として根強い「回せばなんとかなる」という経験則への過信です。ある機能性電子材料メーカーの生産技術エンジニアは、次のような証言を残しています。
「研究所のビーカーサイズ(500ml)で完璧に分散した配合レシピを、そのまま実機の2,000Lタンクへ移行したところ、製品の電気伝導度に深刻なロットブレが生じました。現場は『回転数を上げて攪拌時間を延ばせ』と判断しましたが、結果は正反対でした。過剰な剪断熱によってバインダー樹脂が熱劣化し、粒子が再凝集して固着したのです。スケールアップに伴う伝熱面積の不足と剪断応力の不均一性を考慮していなかったことが原因でした」
このように、ネットや簡易マニュアルの情報を表面的になぞっただけの「回転数を上げれば効率が上がる」という認識は、製造現場における最大の盲点です。小型容器では壁面からの放熱が追いつくため発熱が目立ちませんが、容積がスケールアップすると体積(発熱量)は3乗で増えるのに対し、槽壁面積(放熱量)は2乗でしか増えません。その結果、槽内中心部が熱だまりとなり、品質を破壊する事態に陥ります。
また、日本企業の現場で見られる組織的な課題として、熟練オペレーターの「音や手の感触で混ざり具合を判断する」という暗黙知への過度な依存が挙げられます。ベテランの退職や自動化ラインの導入に伴い、この属人的な感覚が数値化・標準化されないまま引き継がれ、原因不明の歩留まり低下に頭を抱える工場が2020年代半ば以降急増しています。感覚的な「しっかり回す」から、動力線図・レイノルズ数・トルクデータに基づく「定量管理」へのマインドセットの刷新が強く求められています。
【プロの結論】攪拌機選定で成功する現場・失敗する現場の判断基準
攪拌装置の導入やプロセス改善において、多額の設備投資を成功させる現場と、トラブルを繰り返して稼働停止に追い込まれる現場には、明確な分水嶺が存在します。編集部が技術コンサルタントやプラント設計者へのヒアリングを通じて導き出した判断基準は以下の通りです。
【攪拌機選定で成功する現場の条件】
- 流動特性(レオロジー)を事前に測定している:単なるカタログ粘度ではなく、剪断速度によって粘度が低下するチクソトロピー性や擬塑性、降伏値の有無を把握し、回転時の実粘度を想定してモーター動力を算出している。
- 明確なプロセス終点の指標を持っている:「〇分間攪拌する」という時間管理ではなく、溶存酸素濃度、粒度分布、粘度、またはトルク曲線のプラトー(平衡状態)到達を終点基準に設定している。
- 洗浄性と異物混入対策が設計段階で織り込まれている:サニタリー性が求められる食品・医薬・電子材料において、軸シール部(メカニカルシールやマグネットカップリング)からのコンタミネーションリスクを排し、CIP(定置洗浄)しやすい羽根・軸構造を採用している。
【選定を見直すべき・慎重になるべき現場の条件】
- 1台の攪拌機で極端に異なる粘度域を兼用しようとしている:水状の液体(1 mPa・s)と高粘度ペースト(100,000 mPa・s)を同じインペラで処理しようとすると、どちらの粘度域でも効率が著しく低下し、モーターの過負荷焼損を招く。
- バッフル(邪魔板)の有無を軽視している:低〜中粘度液の混合において、バッフルを設置せずにモーター容量だけを大きくしている現場は、エネルギーの大部分を無駄な旋回流に浪費している。
- 実験室データをそのまま相似拡大(幾何学的相似)で設計している:槽径と翼径の比率だけを拡大し、単位体積あたりの動力や吐出流量のバランス変化を無視している現場は、スケールアップ失敗のリスクが極めて高い。
【攪拌 と は】に関するよくある質問(FAQ)
Q1:攪拌機とミキサーは何が違うのですか?
A1:本質的な機能に明確な差はありません。一般的に「攪拌機」は化学・製薬などのプロセス産業で槽内の流動・伝熱・反応制御全般を指す工業用語として使われ、「ミキサー(混合機)」は食品、化粧品、あるいは粉体ブレンドなど、物質を混ぜ合わせる用途全般を指す呼称として広く定着しています。
Q2:粘度が高くなると攪拌羽根が回らなくなるのはなぜですか?
A2:流体の粘度抵抗が羽根のトルク許容量を超えるためです。層流域では粘性力に対抗して流体をせん断するために膨大な動力が必要となります。粘度が10倍になると所要動力も跳ね上がるため、減速機付きの高トルクモーターへの換装や、リボン翼やニーダーのような高粘度対応装置への見直しが必要です。
Q3:現場で攪拌時間を短縮するための最も効果的なアプローチは何ですか?
A3:むやみに回転速度を上げるのではなく、「槽内循環の死角(デッドスペース)」を特定して排除することです。バッフル板の角度や幅の調整、羽根の取り付け高さ(ボトムクリアランス)を槽底から翼径の1/3〜1/2程度に最適化するだけで、同一回転数でも混合時間が半分以下に短縮されるケースが多々あります。
まとめ:今後の動向と失敗しないための判断基準
攪拌という行為は、一見するとモーターに羽根を取り付けて回すだけの単純な物理操作に見えます。しかしその実態は、流体力学、レオロジー(流変学)、熱力学、界面化学が複雑に交差する、製造プロセスの最もデリケートなコア技術です。
これからの時代、原料コストの高騰や人手不足を背景に、ムダなエネルギー消費を抑えつつ最短時間で所望の分散・混合度を得る「スマート攪拌」の重要性はますます高まります。過去の成功体験や経験則だけに頼るのではなく、流体の性質に即した羽根形状を選定し、層流・乱流の特性を把握したうえで回転条件を論理的に組み立てることが、品質トラブルを未然に防ぎ、製造現場の競争力を維持するための揺るぎない基盤となります。 (出典: 攪拌 と は(Yahoo!ニュース))
情報を整理して届けることが得意なWebディレクター。ユーザー視点に立った記事作成を目指しています。
