リーマ加工の基本と使い方|ドリルとの違いから下穴計算まで徹底解説
金属加工現場で「穴あけ加工の最終仕上げ」に欠かせない切削工具がリーマです。図面に指定された厳しい寸法公差や美しい幾何公差を満たすために、自動車部品から航空宇宙、精密金型に至るまで幅広い製造現場で重宝されています。
穴あけ加工といえばドリルが真っ先に思い浮かびますが、ドリル単体でミクロン単位の精度や滑らかな内壁面を出すことは極めて困難です。設計意図通りの嵌合(かんごう)やシリンダー精度を実現するため、リーマの役割や正しい加工手順、トラブルを防ぐ選定ロジックを体系的に整理しました。
📌 【この記事の重要ポイントまとめ】
- 要点1:リーマはドリル加工後の穴を微小に削り広げ、寸法精度(公差H7など)と面粗度を飛躍的に向上させる仕上げ工具
- 要点2:加工品質は「適正な下穴径の計算(取り代管理)」と「ドリルの1/2〜1/3程度の回転数・高めの送り」という切削条件で決まる
- 要点3:手作業のハンドリーマから自動機用の超硬マシンリーマ・バニシングリーマまで、用途に応じた工具使い分けが必須
【基礎知識】リーマとは何か?ドリル加工との決定的な違い
リーマ(Reamer)とは、あらかじめドリル等で加工された下穴の内周をわずかに切削し、寸法公差・真円度・真直度・面粗度を高精度に仕上げるための専用切削工具です。
両者の役割には明確な境界線が存在します。ドリルは素材にゼロから穴を掘り進める「荒加工〜中仕上げ」を担当し、先端の切れ刃で材料を削り飛ばします。その構造上、刃先の振れや突き出し量、熱変形などの影響を受けやすく、穴径が狙いより拡大したり、内壁に粗いスジ(ツールマーク)が残ったりします。
対してリーマは、外周に配置された複数の切れ刃(刃数)によって、下穴の壁面を均一に0.1mm〜数ミリ単位で薄く削り取ります。削り代(取り代)を極限まで小さく抑えることで、切削抵抗による工具のたわみを防ぎ、極めて安定した内径寸法を削り出せる仕組みです。
【精度と仕上がり】リーマ加工が実現する穴精度・公差と面粗度
機械設計において、ベアリングの圧入部や位置決めピン(ノックピン)の挿入穴には、JIS規格で定められた「H7」をはじめとする精密な寸法公差が求められます。通常のドリル加工では「H8〜H10」程度の公差が限界ですが、リーマ加工を施すことでH6〜H7クラスの精密加工が容易に実現します。
穴の内面品位(面粗度)の劇的な向上も大きな強みです。ドリル加工直後の面粗度が「Ra 6.3〜12.5μm」程度であるのに対し、適切なリーマ加工を経た穴は「Ra 0.4〜1.6μm」前後まで滑らかに仕上がります。摺動部の摩擦低減や流体機器のシール性確保において、この表面粗さの違いは製品寿命を大きく左右します。
また、リーマの切れ刃は均等な角度ではなく、あえて不均等なピッチ(不等分割)で配置されているものが主流です。切削時に特定の振動周期が発生するのを防ぎ、ビビりと呼ばれる波打ち現象を抑制して真円度を高める工夫が凝らされています。
【種類と特徴】手作業からNC機まで!切削工具リーマの多彩なラインナップ
リーマには加工方法や機械、穴の形状に応じて豊富なバリエーションが用意されています。加工目的に合致した工具を選定することが品質安定の第一歩です。
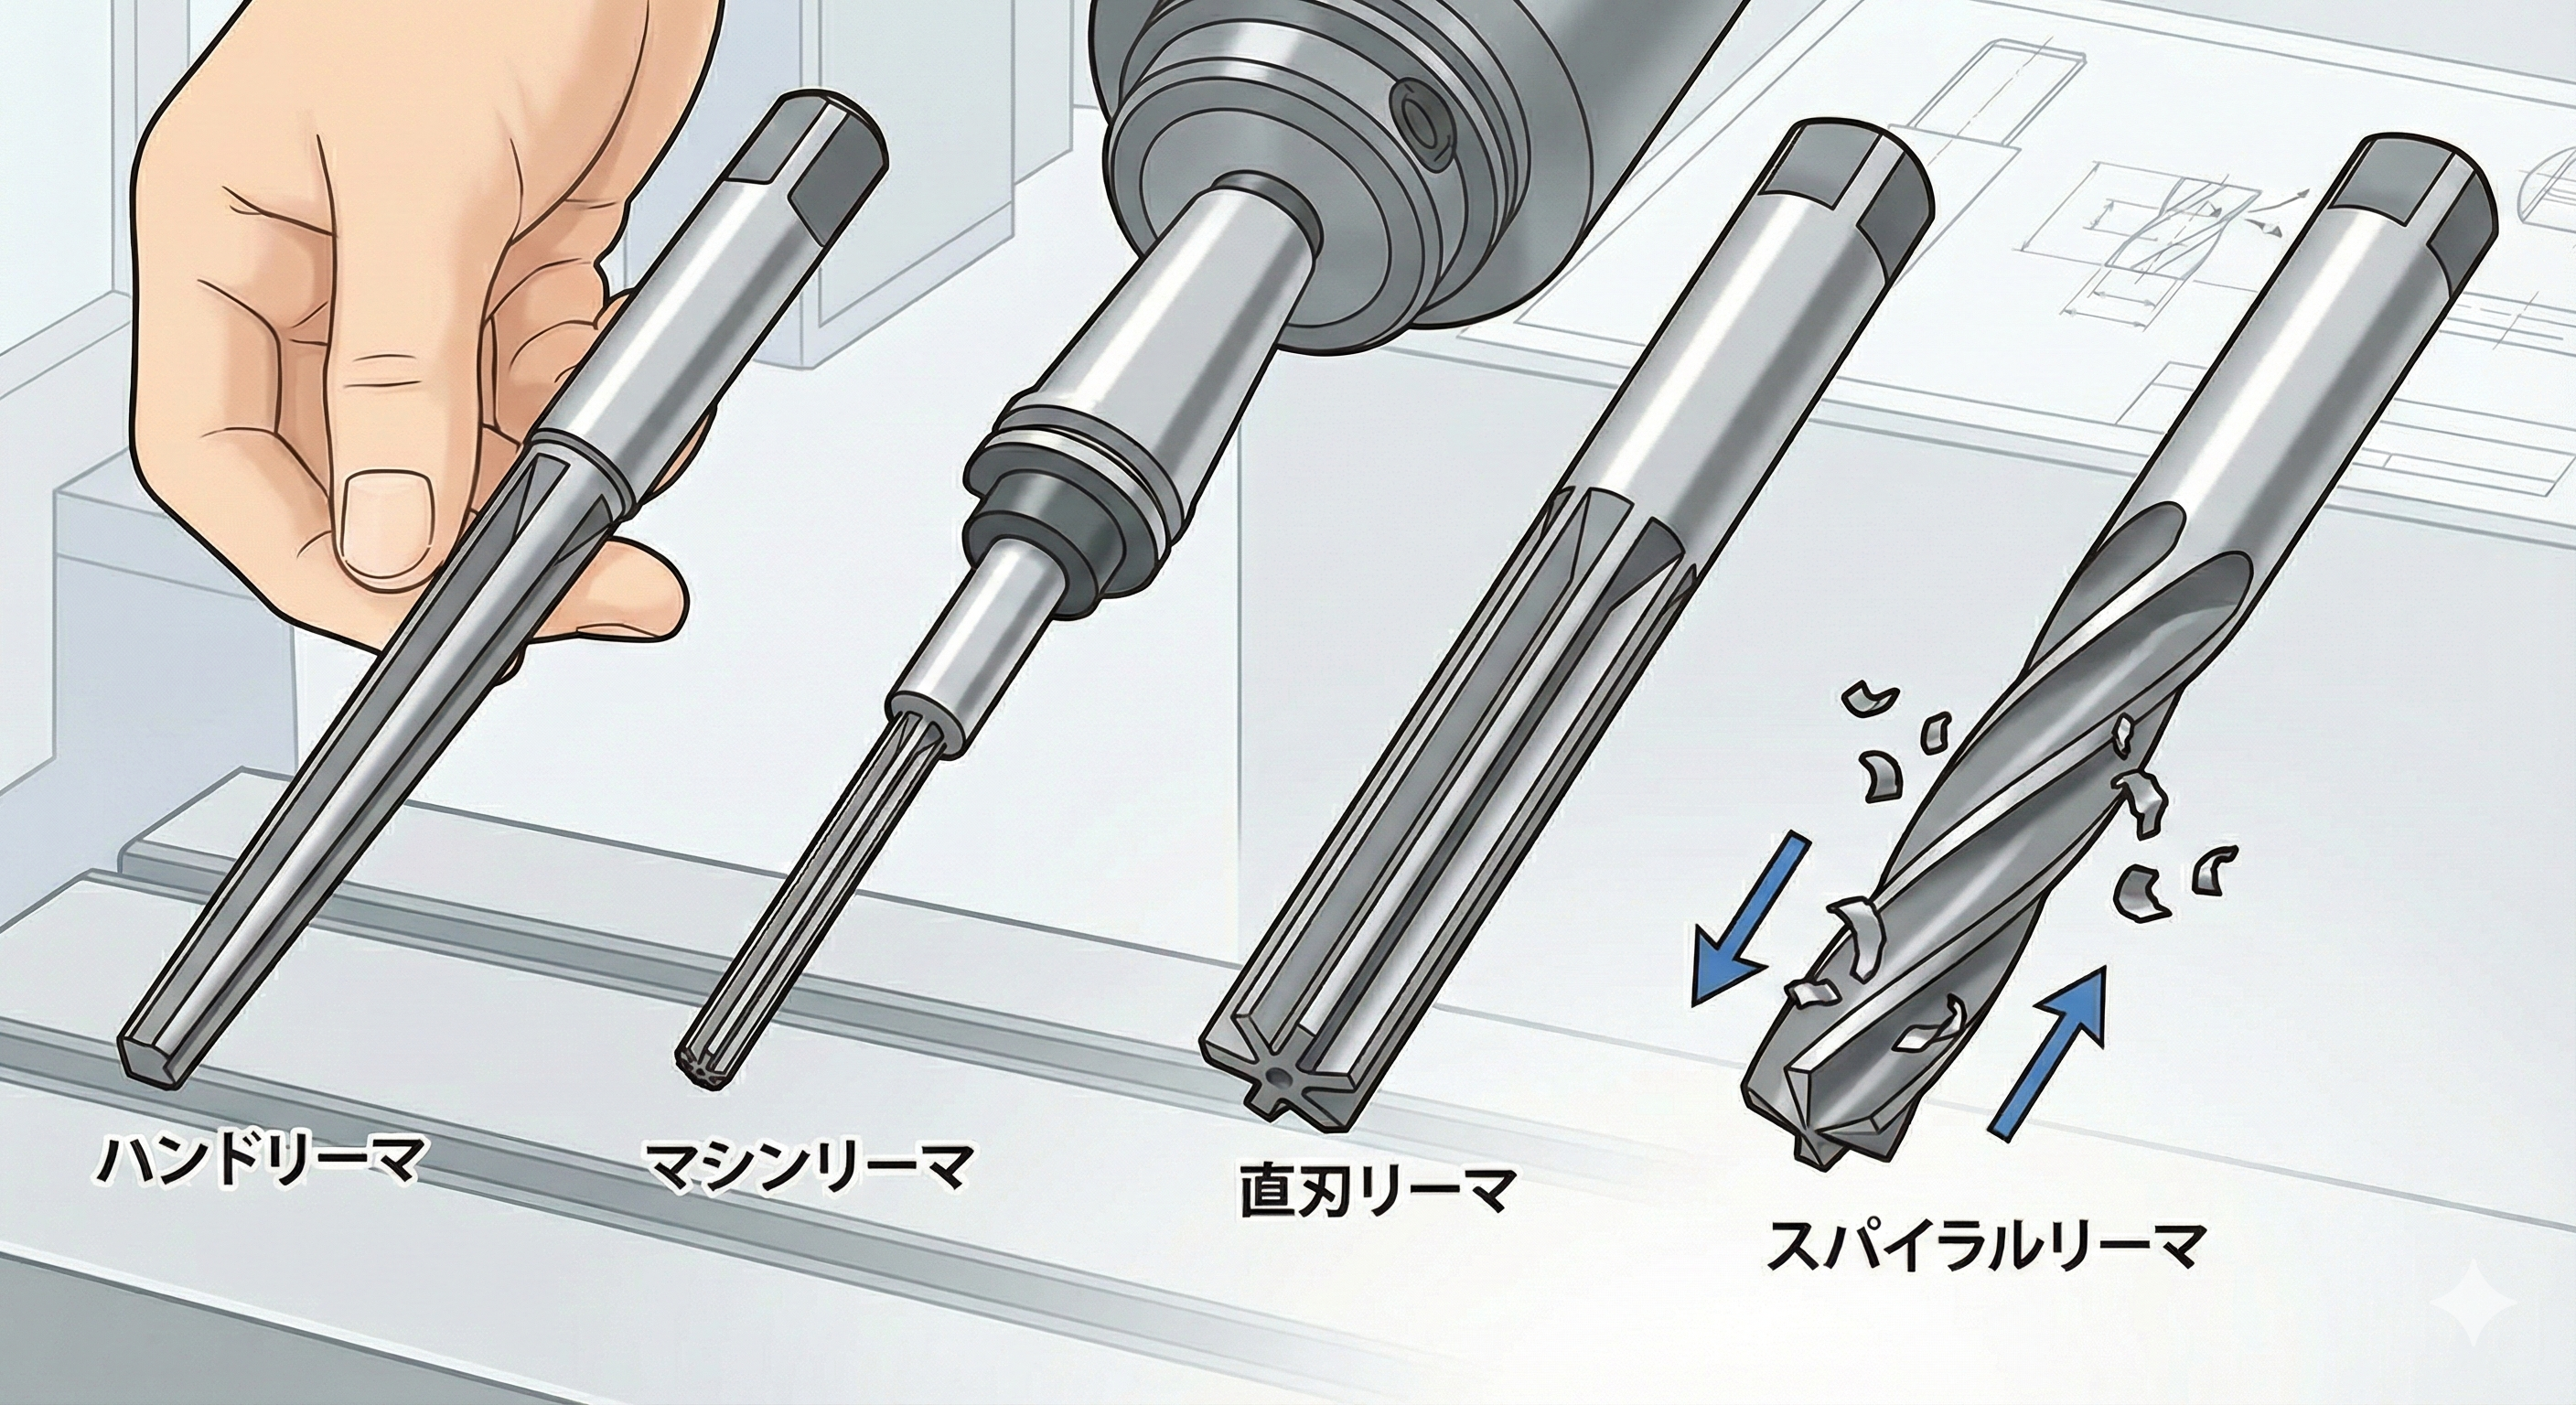
ハンドリーマ(手廻し用)
作業者がタップハンドル等を用いて手動で回す工具です。食い付き部(先端の傾斜部分)が非常に長く緩やかに設計されており、手作業でも穴の軸芯へスムーズになじみ、直角度を維持しながら切削できます。使用時は絶対に逆回転させてはならず、挿入から引き抜きまで常に正回転を維持するのが鉄則です。
マシンリーマ・チャッキングリーマ(機械加工用)
マシニングセンタや旋盤、ボール盤などの工作機械に取り付けて使用するタイプです。食い付き部はハンドリーマに比べて短く、高速での連続加工に適しています。ストレートシャンクやモールステーパシャンクなど保持方式も多彩です。
スパイラルリーマ(ねじれ刃)
刃が螺旋状にねじれているタイプで、切りくずを前方または後方にスムーズに排出します。キー溝や横穴が交差する断続切削部でも刃が引っかかりにくく、安定した加工面が得られます。
バニシングリーマ
刃部後方に特殊なガイドパッド(バニシングランド)を持ち、切削と同時に内壁を押し広げる塑性加工(バニシング効果)を付与する高性能工具です。鏡面に近い面粗度と圧倒的な真直度を同時に叩き出します。
材質の違い:超硬リーマとハイスリーマ
一般的な試作や多品種少量生産では、靭性が高く欠けにくい「高速度工具鋼(ハイスリーマ)」が重宝されます。一方で、量産ラインや焼き入れ鋼・難削材加工では、耐摩耗性と剛性に優れた「超硬リーマ」が主流です。
【計算と選定】失敗を防ぐ「下穴径の計算方法」と取り代の基準
リーマ加工の成否は、前工程である下穴の仕上げ状態でほぼ8割が決まります。取り代が多すぎれば刃が欠損・摩耗し、少なすぎれば切れ刃が材料に食い込まず、摩擦熱で内径がむしれてしまいます。
下穴径の選定は以下の基準を目安に計算します。
- 小径穴(〜φ5mm以下):取り代(直径比)= 0.1mm 〜 0.15mm
- 中径穴(φ6mm 〜 φ20mm):取り代(直径比)= 0.2mm 〜 0.3mm
- 大径穴(φ20mm以上):取り代(直径比)= 0.3mm 〜 0.5mm
計算例として、φ10mm(公差H7)の穴を仕上げたい場合、取り代を0.2mmと設定すると下穴ドリル径は「10.0mm - 0.2mm = φ9.8mm」となります。下穴ドリルが摩耗して穴径が小さくなったり曲がったりすると、そのままリーマ加工時の寸法不良や工具折損に直結するため、下穴ドリル自体の管理も欠かせません。
【実践マニュアル】切削条件の設定と現場で役立つトラブル対策
リーマ加工を安定させるための切削条件には、ドリルとは正反対のセオリーが求められます。
回転速度(周速)は、同一材質のドリル加工に比べて「1/2〜1/3程度」の低速に落とすのが基本です。高速回転させると摩擦熱で構成刃先(溶着)が発生し、仕上がり径が狂う原因になります。その一方で、送り速度はドリル加工と同等か「1.5〜2倍程度」に高めに設定し、刃先にしっかり切り込み負荷を与えてスリップを防ぎます。
また、加工現場で頻発するトラブルとその対策をまとめました。
- 穴径が大きくなりすぎる(拡大代過大):工具の芯振れ、ホルダーの把握不良、切削速度の速すぎが原因。フローティングホルダーを採用して芯ズレを逃がすか、回転数を落とします。
- 穴径が小さくなる(寸法不足):取り代不足による滑り、または刃先の摩耗。下穴径を見直すか工具を交換します。
- 内壁にスジやビビりが発生する:切削油の供給不足、送り速度の遅すぎ、下穴の曲がりが原因。水溶性・不水溶性の適切な切削油を十分かけ、送りを上げて切削性を安定させます。
【リーマとは】に関するよくある質問(FAQ)
Q1:リーマ加工を終えて工具を引き抜く際、逆回転させてはいけないのはなぜですか?
A1:リーマの切れ刃には微細な逃げ角が設けられており、逆回転させると刃の背側が切削面を強く擦り、ワーク内壁を傷つけると同時に刃先を破損(チッピング)させるためです。手動・機械を問わず、必ず正回転のまま、あるいは回転を完全に止めて引き抜きます。
Q2:下穴が斜めに曲がってしまった場合、リーマで穴の曲がりを修正できますか?
A2:リーマに穴の曲がり(真直度不良)を修正する能力はほとんどありません。リーマは既存の下穴にならって進入する性質があるため、下穴が傾いていると工具がたわんで破損するか、テーパ状にいびつな穴が開いてしまいます。エンドミルなどで下穴をガイド修正してからリーマを通す必要があります。
Q3:通り抜けない「止まり穴」の底付近まで精度を出したい場合はどうすればよいですか?
A3:通常のリーマは先端に長めの食い付き部があるため、止まり穴の底面ぎりぎりまでは仕上げられません。底付近まで公差を入れる場合は、食い付き部が極めて短い「底刃付きリーマ(エンド刃付き)」や止まり穴専用の超硬リーマを使用します。
まとめ:精密加工の成否を分ける適切な工具選定と管理
リーマは単純に穴を通すだけの工具に見えて、下穴径の厳密な管理、適切な回転・送り条件の選定、切削油の供給状態など、加工プロセスの細部がそのまま仕上がり品質に跳ね返る繊細な切削工具です。
製品の小型化や高密度化が進むモノづくりにおいて、ミクロン単位の公差管理はこれまで以上に重要性を増しています。基礎的な計算ルールと切削セオリーを押さえ、トラブルを未然に防ぐ加工設計を確立しましょう。 (出典: リーマ と は(Yahoo!ニュース))


最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。
