裏波溶接で溶落ちする原因と対策|TIG配管の黄金比とプロの技術
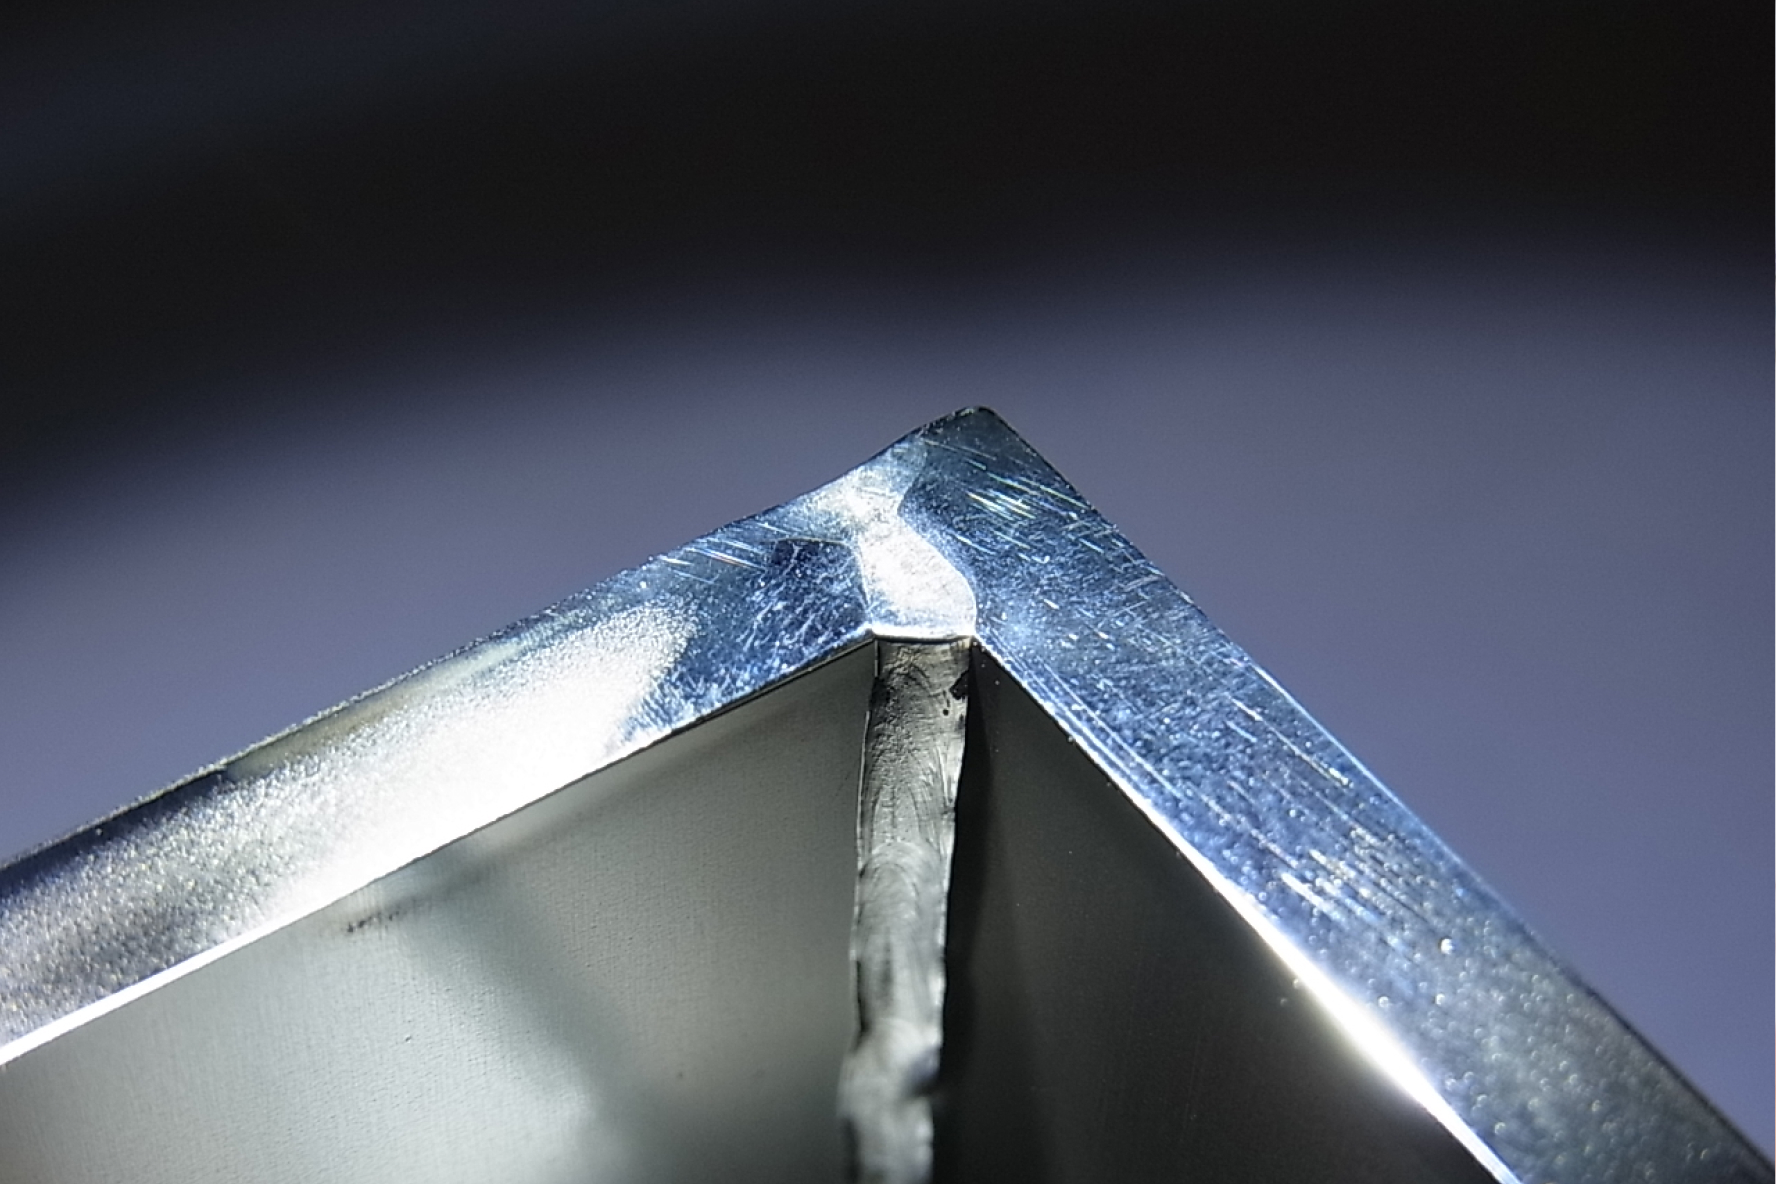
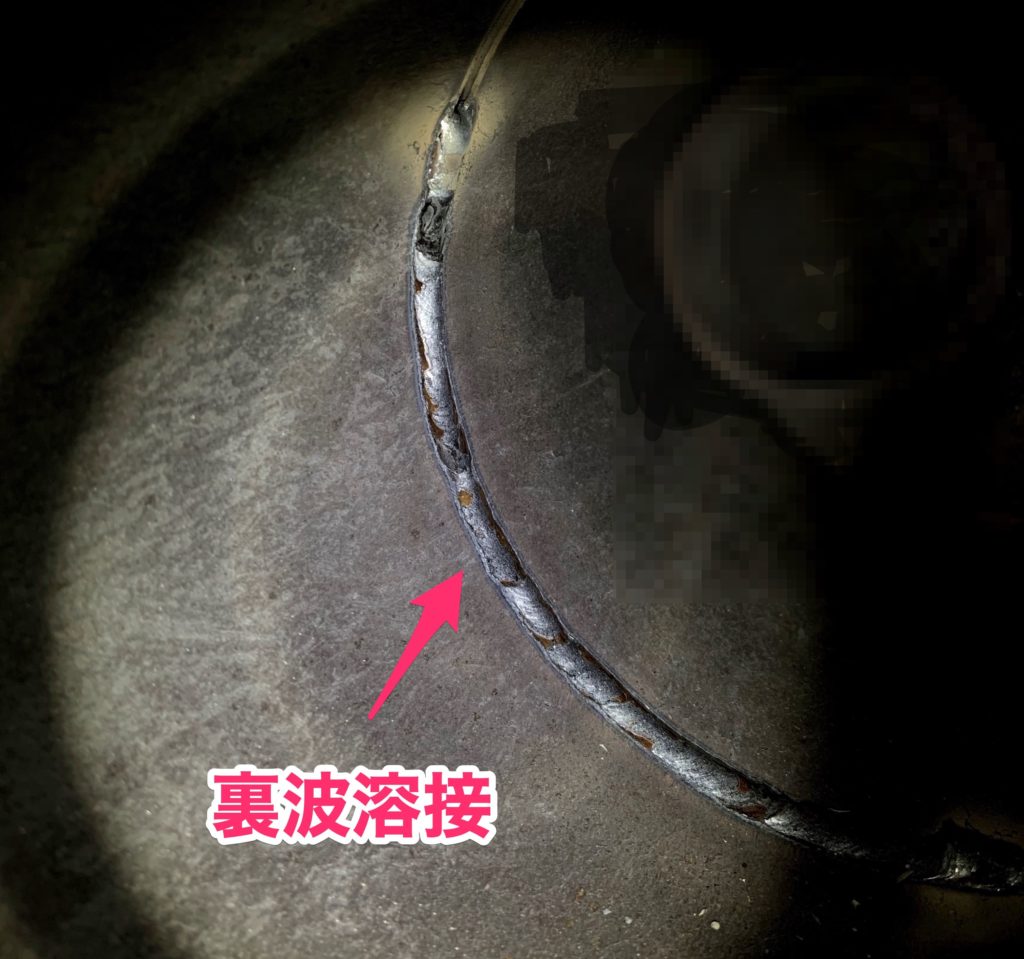
プラント配管や高圧容器の施工において、溶接部の品質を決定づける最大の難所が「裏波(うらなみ)溶接」です。片側からのアーク照射のみで裏面に均一で欠陥のないビードを形成するこの技術は、溶接技能者の腕を測る究極のバロメーターとも言えます。
しかし、現場や資格試験の現場では「どうしても途中で溶落ちて大穴が開く」「裏波が通らず融合不良になる」といったトラブルが後を絶ちません。2026年現在の高精度なデジタルTIG溶接機やシールド技術の普及を経てもなお、最終的に裏波の成否を分けるのは作業前の緻密なセッティングと手元の微細なコントロールです。本稿では、溶落ちや欠陥が起こるメカニズムを解明し、プロが現場で実践している電流設定やルート間隔の黄金比、棒入れのタイミングまで徹底的に検証します。
📌 【この記事の重要ポイントまとめ】
- 要点1:裏波溶接の失敗は「ルート間隔・開先角度の狂い」と「プールを観察しない過剰入熱」が主原因である。
- 要点2:板厚3〜6mm前後の配管では「間隔2.5〜3.2mm」「電流75〜95A」が基本の黄金比となる。
- 要点3:合格基準を満たす裏波ビードの形成には、適切な棒入れリズムと徹底したアルゴンバックシールドが不可欠である。
【失敗の根本原因】なぜ裏波溶接で溶落ちや欠陥が起きるのか?
裏波溶接で最も多いトラブルが、母材の底部が抜け落ちてしまう「溶落ち」と、母材同士が溶け合わずに溝が残る「融合不良」です。これらは一見正反対の現象に見えますが、根本的な原因は熱量コントロールと開先ギャップのミスマッチに集約されます。
溶落ちが発生する最大の要因は、アークを同一箇所に留めすぎることによる過剰入熱です。特に初心者は「裏にビードが出ているか不安」になるあまり、溶融池(プール)が十分に広がっているにもかかわらずトーチの送りを止めてしまい、耐えきれなくなった溶湯が重力で下部へ脱落します。また、仮付け(タック溶接)の間隔が広すぎて熱収縮による隙間の変動に対応できない場合も、局所的な過熱を招く原因となります。
一方で、融合不良は電流不足だけでなく、トーチの狙い角度がブレて開先ルートフェイスの両肩に均等にアークが届いていない場合に多発します。裏波溶接は「母材を溶かすこと」と「溶加棒で熱を奪いながら裏ビードを押し出すこと」の精密な熱バランスの上に成立しています。この力学を理解しないまま感覚だけで作業を進めることが、失敗を繰り返す最大の要因です。
【黄金比の数値基準】開先加工・ルート間隔・TIG電流設定の適正値一覧
裏波溶接を成功させるための必須条件は、溶接前の加工段階で勝負を決めておくことです。プロの溶接工が現場で共有している一般的な炭素鋼配管(スケジュール40相当)における基準データを以下にまとめました。
| 施工項目 | 詳細・推奨数値データ | 一般的な許容基準 | 編集部の見解・評価 |
|---|---|---|---|
| 開先角度 | 60°〜65°(片側30°〜32.5°) | 55°〜70° | 角度が狭すぎるとトーチが入らず、広すぎると熱量不足と溶着量増大を招く。 |
| ルート間隔(隙間) | 2.5mm〜3.2mm | 2.0mm〜4.0mm | 使用する溶加棒径(φ2.4mm等)と同等以上の隙間を確保するのが安定の鍵。 |
| ルートフェイス | 1.0mm〜1.5mm | 0.5mm〜2.0mm | 刃先(ナイフエッジ)を残さず適度な厚みを持たせることで溶落ちを物理的に防ぐ。 |
| 初層 TIG電流設定 | 75A〜95A(下進/上進で調整) | 70A〜110A | 配管の姿勢(5G/6G)や溶接速度に応じて±5〜10Aの微調整を即座に行う。 |
| バックシールド流量 | 5〜10 L/min(アルゴン純度99.99%以上) | 残存酸素500ppm以下 | ステンレス鋼では酸化(クリンカ)防止のためガス置換の徹底が絶対条件。 |
特に重要なのが「ルートフェイスとルート間隔のバランス」です。ルートフェイスが薄すぎると低電流でも簡単に溶落ち、厚すぎると溶け込まずに裏波が出ません。自分の手の送り速度に合わせた開先形状を毎回均一に再現することが、仕上がりを劇的に安定させる第一歩です。
【初心者を脱するコツ】TIG溶接で綺麗な裏波を出す棒入れの極意
TIG溶接による裏波出しにおいて、初心者と熟練者の差が最も顕著に表れるのが溶加棒を入れるタイミングと角度です。
基本となるのは、開先両端のルートフェイスがアークによって溶け、小さな「キーホール(鍵穴状の溶融穴)」が形成された瞬間を見逃さないことです。キーホールが開いた瞬間に、開先の裏側を狙うイメージで溶加棒の先端をプール前縁に差し込みます。このとき、棒をアークの直撃を受ける位置に入れるのではなく、溶融池の表面張力を利用して裏側へ引き込ませる感覚を掴むことが重要です。
棒入れのリズムは、一定のピッチを保ちながら「キーホール確認 → 棒を素早く差し込む → プールが冷えて塞がる直前にわずかにトーチを進める」という連続動作で行います。棒を送り込む量が多すぎると裏波が高くなりすぎて余盛過大の欠陥となり、少なすぎると裏波が凹んでアンダーカットの原因になります。裏側のビード幅が均一に3〜5mm程度で揃うよう、手の送り速度と棒の供給量を完全に同調させる練習を重ねましょう。
【一般に知られていない盲点】バックシールドガスと酸化リスクの真実
炭素鋼の溶接では軽視されがちな配管内部の気体環境ですが、ステンレス鋼や高張力鋼の裏波溶接においてはバックシールドガス(アルゴンガス)の管理が致命的な品質差を生み出します。
配管内部に大気が残った状態で裏波溶接を行うと、裏面に露出した高温の溶湯が酸素と反応して激しく酸化し、「クリンカ」と呼ばれるボロボロの酸化スケールが形成されます。これは非破壊検査(RT/UT)での不合格に直結するだけでなく、配管の耐食性を著しく低下させ、運用開始後の早期腐食や漏洩事故を引き起こすリスク要因となります。
現場でありがちなミスは、ガスを流しているものの置換時間が足りず、管内に空気が残っているケースです。配管容積の3〜5倍以上のアルゴンガスをあらかじめ通気させ、酸素濃度計で確実にパージを確認してからアークを飛ばす習慣を徹底しなければなりません。治具(パージダムや専用水溶性ペーパー)を適切に活用し、ガス代を惜しまずに確実なシールド環境を構築することが、手戻りを防ぐ最短ルートです。
【実態検証】JIS配管溶接検定の合否基準と現場目線で見えたリアル
配管裏波溶接の技量を証明する代表格が、日本溶接協会(JWES)が主催するJIS溶接技能者評価試験(TN-PやT-1Pなど)です。多くの受験者がこの試験で壁にぶつかります。
JIS検定における裏波ビードの形状基準は非常に厳格です。外観試験では裏波の高さが概ね0.5mm〜2.5mmの範囲内に収まり、かつ融合不良、溶落ち、アンダーカット、ブローホール等の欠陥がないことが求められます。さらに、曲げ試験によって溶接部内部の健全性が厳密に評価されます。
合格率を高めるための実戦的なポイントは、「スタート位置とエンド位置の処理」にあります。円周配管溶接では、6時位置(最下部)からの立ち上がりで熱が逃げやすく融合不良が起きやすいため、本溶接前に十分な予熱効果を考慮したアークスタートが必要です。また、12時位置(最上部)のつなぎ目では、クレーター処理を行わずに急激にアークを切ると収縮孔(クレーターパイプ)が発生して即座に不合格となります。スロープダウン機能を適切に設定し、トーチを完全に離すまでアフターフローガスを吹き付け続ける基本動作が合否を分けます。
【プロの結論】裏波溶接の習得が早い人・挫折する人の特徴
裏波溶接の上達スピードには明確な分かれ道が存在します。向き不向きを分けるポイントを整理しました。
【上達が早い人の特徴】
- 開先加工のバリ取りやギャップ合わせをコンマ数ミリ単位で妥協なく行える
- 溶接中の「アーク光」ではなく「溶融池の流動とキーホールの開き具合」を冷静に観察できる
- トーチ角度とアーク長(1.5〜2.0mm)を一定に保つ姿勢制御(ポジショニング)を体で覚えている
【挫折しやすい人の特徴】
- 開先合わせの段階で隙間のバラつきを放置したままアークを出してしまう
- 手元のブレをカバーするために電流を不必要に上げ下げして熱バランスを崩す
- 失敗したビードをサンダーで削ってやり直す際の「削り形状」を雑に処理する
【裏波溶接】に関するよくある質問(FAQ)
Q1:初心者ですが、裏波を出すには上進と下進のどちらから練習すべきですか?
A1:国内のJIS検定や一般的な配管溶接では「上進(下から上へ登る)」が標準です。下進は溶融池が先行して垂れやすく、熱コントロールが難しいため、まずは下進よりも速度制御がしやすい上進から基本をマスターすることをおすすめします。
Q2:裏波溶接中にキーホールが広がりすぎて大穴が開きそうになった時の対処法は?
A2:穴が開く直前の予兆を感じたら、即座にトーチのウィービングを止めて溶加棒をプールへ多めに押し込み、熱を奪ってください。それでも熱が下がらない場合は無理に続けず、一度アークを切って母材を冷却し、サンダーで斜めに削り直してから再スタートするのが最善のリカバリー策です。
Q3:配管の仮付け(タック溶接)は何箇所行うのがベストですか?
A3:管径にもよりますが、2インチ〜4インチ程度の小径配管であれば円周上に均等に3〜4箇所が標準です。仮付け箇所が少なすぎると溶接熱の収縮によって反対側のルート間隔が狭まり、均一な裏波が出せなくなります。
まとめ:2026年の溶接現場で求められる確かな技術と再現性
裏波溶接は、決して特別な勘やセンスだけで行うものではありません。正確な開先加工、狙い澄ました電流設定、適切なバックシールド環境という「事前の条件設定」を完璧に整えた上で、キーホールの開閉に合わせた規則正しい棒入れを行うという徹底的なプロセスの再現によって成立します。
現場での手戻りをゼロにし、JIS検定を一発でパスするためにも、まずは日頃の加工作業と溶接条件の数値管理を徹底することから始めてみてください。一度その力学と手元の感覚が噛み合えば、あらゆる姿勢・配管サイズにおいても美しい裏波ビードを安定して引くことができるようになります。 (出典: 裏 波 溶接(Yahoo!ニュース))

情報を整理して届けることが得意なWebディレクター。ユーザー視点に立った記事作成を目指しています。
