隅肉溶接記号の図面ルール解説!脚長・矢の向き・現場記号の正解
機械設計や製缶・板金図面において、最も高い頻度で用いられる接合指示が「隅肉(すみにく)溶接」です。しかし、実際の製造現場や設計レビューでは、「矢側と反対側の上下指示を取り違えていた」「脚長(きゃくちょう)とのど厚の表記ルールを混同していた」といった初歩的な記号ミスによる手戻りが後を絶ちません。JIS規格に基づいた正しい記法を理解していないと、溶接ビードの位置が裏表逆になったり、不要な過剰溶接による熱ひずみで母材が大きく変形する重大な不具合を招きます。
2026年現在のモノづくり現場では、3D CADと連携した図面自動化やグローバル調達が当たり前となり、溶接記号のわずかな曖昧さが製造コストの高騰や納期遅延に直結します。本稿では、JIS Z 3021に完全準拠した隅肉溶接記号の基本構造から、現場溶接フラグ・全周記号の落とし穴、断続溶接の寸法表記まで、設計者および生産技術者が押さえるべき実務の正解を徹底解剖します。
📌 【この記事の重要ポイントまとめ】
- 要点1:隅肉溶接の基本記号(直角三角形)は「垂直線が必ず左側」であり、基線の下側が「矢側」、上側が「矢の反対側」を指定する絶対原則がある。
- 要点2:脚長(S)やのど厚(a)のサイズは基本記号の「左側」に、溶接長さやピッチは「右側」に配置するのが正しいJISルールである。
- 要点3:全周溶接(交点の円)や現場溶接(旗フラグ)の有無は工数と施工コストを左右するため、過剰指示を避けた適正設計が不可欠である。
【実態検証】図面トラブルの約4割が溶接指示?設計現場と加工現場のギャップ
大手加工受託プラットフォームや板金試作メーカーが公開した実務データによると、図面の不備や問い合わせ(QA)が発生する要因の約35〜40%に「溶接指示の不整合・曖昧さ」が絡んでいると報告されています。特に中小の製缶工場や鉄骨加工現場の溶接技能者からは、「指示通りの位置に溶接すると組み立て順序が破綻する」「脚長指定が過大で薄板が溶け落ちてしまう」といった悲鳴に近い声が日常的に上がっています。
設計者がCAD上で「直角三角形のアイコンを適当に配置した」結果、加工現場では意図と異なる溶接が行われ、最悪の場合は部品全体の再製作を余儀なくされます。ベテラン技術者の手記や社内改善報告書を見ても、「若手設計者が矢の向きと溶接位置の相関関係を論理的に理解しておらず、前任者の図面を意味も分からずコピー&ペーストしていたことが不良の原因だった」という反省録が散見されます。溶接記号は単なる略記ではなく、設計者の意思を工作機械や職人の手に正確に伝えるための「厳密な技術言語」です。

図面で迷う隅肉溶接記号の基本ルール|矢の向き・基線・左右表記の決定打
隅肉溶接記号を正しく描くための第一歩は、JIS Z 3021 溶接記号規格で定義されている構成要素(基線、矢、基本記号、補助記号、尾)の役割を正しく整理することです。実務で最も初心者が迷うポイントを重点的に整理します。
① 隅肉溶接記号は左右どちらに書くのか?
隅肉溶接の基本記号は「直角三角形」の形をしています。ここで最も厳格なルールは、直角をなす垂直の線は必ず左側に配置するという点です。三角形の斜辺が右下がりになる形が唯一の正解であり、CADで反転させて垂直線を右側に描くことは規格違反(エラー図面)となります。左右どちらの部材を指していようと、記号そのものの向きは変わりません。
② 隅肉溶接記号の矢の向きと「矢側・基線」の上下関係
指示線は「矢(や)」と水平な「基線(きせん)」で構成されます。矢の先端が指し示している側を「矢側(やがわ)」、その裏側・反対側の面を「矢の反対側」と呼びます。ここで図面表記の絶対ルールが存在します。
- 基線の下側に基本記号を書く場合:「矢側」を溶接する指示。
- 基線の上側に基本記号を書く場合:「矢の反対側」を溶接する指示。
- 基線の上下両方に基本記号を書く場合:T字継手の両側など、「両側隅肉溶接」を行う指示。
引き出し線が図面の右から出ていようと左から出ていようと、「下側=矢側」「上側=矢の反対側」という関係は不変です。矢の出ている角度に惑わされず、基線に対する上下配置だけで判断するのが鉄則です。
脚長とのど厚の表記位置と強度基準|過剰設計を防ぐ計算アプローチ
隅肉溶接記号において、溶接部の断面寸法(サイズ)をどこに書くかは強度の担保と直結します。基本記号の「左側」には溶接サイズ、すなわち脚長(きゃくちょう)またはのど厚(あつ)を記入します。
① 脚長(Leg length:S)とのど厚(Throat thickness:a)の違い
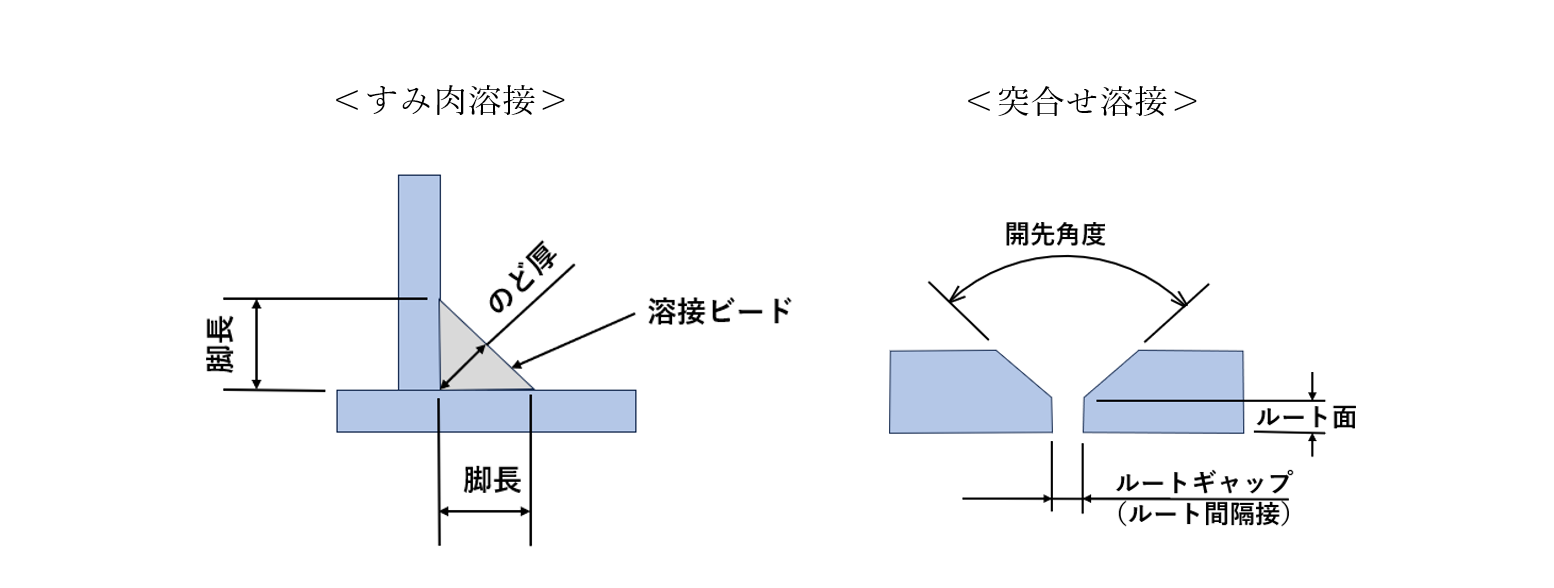
脚長とは、母材が交わるルート部(根元)から止端部(ビードの端)までの長さを指します。一方、のど厚(理論のど厚)は、溶接断面の二等辺三角形の頂点から斜辺に下ろした垂線の長さであり、強度計算の基準となる有効断面です。二等辺三角形の隅肉溶接では、幾何学的に「のど厚 a ≒ 0.707 × 脚長 S(a = S / √2)」の関係が成り立ちます。
日本国内の機械図面では「脚長」を基準に寸法指定する慣習が一般的であり、記号の左に「6」とだけ書けば「脚長 6mm」を意味します。国際標準(ISO)に準拠した図面では、脚長を表す記号「z6」や、のど厚を表す記号「a4.5」のように、アルファベットを前置して混同を防ぐケースが定着しています。
② 隅肉溶接の脚長計算と過剰溶接のリスク
薄板と厚板をT字溶接する場合、必要な脚長は薄い方の板厚(t)を基準に決定するのが強度計算の原則です。一般に静的荷重を受ける構造物では、薄板側の板厚に対し「S = (0.7〜1.0) × t」程度が標準的な設計値とされます。例えば板厚6mmの鋼板であれば、脚長は5〜6mmで十分な強度が得られます。
「頑丈にしたいから」という曖昧な理由で板厚を超える脚長(例:t=6mmに対して脚長9mmなど)を指示すると、溶接金属の堆積量が二乗に比例して激増します。これにより、溶接コストが跳ね上がるだけでなく、局所的な過大入熱によって母材に著しい熱ひずみや残留応力が発生し、製品が反り返って組み立て不能に陥る原因となります。

開先溶接との違いと断続隅肉溶接|並列・千鳥の図面記入例とCADルール
母材を突き合わせて板の端面を斜めに削る「開先(かいさき)溶接」と、角部をそのまま溶接する「隅肉溶接」では、記号の形状と目的が明確に異なります。開先溶接は板厚全域を完全に一体化させて高い引張強度を得るためにV形やレ形などの記号を使いますが、隅肉溶接は加工コストが低く、直角三角形の記号を用います。
長尺のフレームやカバー類において、全域を溶接する必要がない場合は熱影響とコストを抑えるために「断続隅肉溶接」を指定します。ここにも書き方の厳格なルールが存在します。
① 並列断続隅肉溶接と千鳥断続隅肉溶接の記法
断続溶接では、基本記号の「右側」に溶接部の長さと間隔(ピッチ)を記入します。表記フォーマットは「溶接個数 × 溶接長さ (ピッチ)」、例えば「5 × 50 (100)」のように記述します(50mmのビードを100mm間隔で5箇所溶接)。
- 並列断続溶接:部材の両側で、溶接ビードが向かい合うように同位置に配置される溶接。基線の上下に書く三角形の基本記号を「一直線上に並べて」描きます。
- 千鳥(ちどり)断続溶接:部材の両側で、溶接ビードが互い違いにジグザグに配置される溶接。基線の上下に書く三角形の基本記号を「左右にずらして」描きます。
② 仕上げ記号(フラット・凸形)の図面記入例
溶接ビードの表面形状を指定したい場合は、三角形の斜辺に補助記号を付加します。表面を平らに均す場合は平らな直線「―(フラット仕上げ)」、盛り上がったままにする場合は外側に湾曲した弧「⌒(凸形仕上げ)」を付けます。さらに機械加工でグラインダー仕上げを施す場合は、その上に「G(Grinding)」や「C(Chipping)」の文字を併記するのがCAD製図における正式な手順です。
【データ比較】隅肉溶接記号の主要パラメータとJIS Z 3021規格一覧
図面作成・検図の現場ですぐに照合できるよう、主要な指示記号、JIS規定の寸法配置、実務上の基準を比較表にまとめました。
| 項目・記号種別 | JIS配置・表記方法 | 実務上の基準・推奨値 | 設計現場の留意点・評価 |
|---|---|---|---|
| 連続隅肉溶接 (片側/両側) | 記号左:脚長Sまたはのど厚a 基本記号:直角三角形(垂直線は左) | 薄板側の板厚 t に対して S ≒ 0.7t〜1.0t | 標準的な基本指示。矢側・矢の反対側の上下関係を誤ると組み立て不能になるため最重要。 |
| 全周溶接記号 (閉断面・パイプ等) | 基線と矢の交点に「〇(丸)」を配置 | 部材接合線の全周を連続溶接 (密閉構造・高剛性) | 気密性が必要な架台等に多用。溶接長が長くなり熱歪みが増加するため、不要な箇所への乱用は厳禁。 |
| 現場溶接記号 (フィールド溶接) | 基線と矢の交点に「旗(フラグ)」を上向きに配置 | 工場製作ではなく据付現場で施工 | 建築鉄骨や大型プラント構造物で必須。工場施工より施工単価が跳ね上がるため輸送限界と要相談。 |
| 断続隅肉溶接 (並列・千鳥) | 記号右:n × l (e) 千鳥は三角形を段違いに描く | 溶接長 l ≧ 40mm または 10t ピッチ e は板厚の16倍以内等 | 薄板フレームの歪み防止に極めて有効。ビードの始終端欠陥が生じやすいため疲労破壊部位には不向き。 |
| 補助情報(尾) (溶接方法・指示) | 基線の終端に「く」の字を描き、中に指示を記載 | TIG、CO2、MAG等の溶接方法指定や非破壊検査要求 | 施工プロセスまで品質保証したい特定構造物で使用。特記仕様書で一括指定する場合は省略可能。 |
一般に知られていない盲点とネットの誤解|現場が困惑する3大NG図面
インターネット上の簡易的なまとめ記事や初級者向け解説には、現場実務と乖離した誤解を招く記述が散見されます。ベテランの加工職人が「最も困惑する」と証言する代表的な3大ミスを取り上げ、正しい判断基準を提示します。
誤解①:「矢が右から延びているときは、基線の上側が矢側になる」という思い込み
ネット掲示板や知恵袋などで「引き出し線の向きによって矢側の上下が入れ替わるのか?」という質問が頻繁に見られます。結論から言えば完全な誤解です。JIS規格では矢が左右どちらから引かれていようと、「基線の下側=矢側」「基線の上側=矢の反対側」と規定されています。矢の向きで上下が反転することはありません。
誤解②:現場溶接の「旗(フラグ)」の向きに意味があるという誤伝
現場溶接を示す旗記号について、「旗が右を向いているか左を向いているかで意味が変わる」と勘違いしている設計者がいます。JIS規格上の規定では、旗は引き出し線と基線の交点から上向きに立ち上げ、旗のなびく向きは基線側(尾側)または図面の視認性に合わせて描くことになっており、旗の左右の向きで溶接仕様が変わることはありません。ただし、基線の下向きに旗を立てることは明確な規格外です。
誤解③:全周溶接を指定すれば強度的に安心という過剰設計
角パイプの接合などで、何も考えずに全周溶接記号(交点の〇)を付けるケースが目立ちます。全周溶接を行うと、四隅のコーナー部分で熱が集中し、母材の熱収縮によってパイプが弓なりに反りやすくなります。さらに溶接工数は片側・両側溶接の2倍以上に膨らみます。気密・水密性や極めて高いねじり剛性が求められない限り、必要な辺のみを直線で指示するほうが品質的にもコスト的にも賢明です。
【プロの結論】失敗を防ぐ設計者・避けるべき図面運用の判断基準
製造コストと製品品質のバランスを最適化できる設計者と、現場からクレームを受ける設計者の分かれ道は「加工現場でのトーチの入りやすさと熱影響を想像できているか」にあります。
- 推奨されるアプローチ:
- 母材の板厚差を考慮し、薄板基準で必要最小限の脚長(S ≒ 0.7t)を設定する。
- 社内または取引先加工メーカーの標準CAD溶接ライブラリを使用し、記号の反転ミスを自動で防ぐ。
- 長尺の軽量フレームには断続溶接を適切に配置し、熱歪みをコントロールする。
- 避けるべき運用・危うい設計:
- 「とりあえず全周溶接」「すべて両面隅肉」といった安易な安全側の指示(コスト倍増と歪みの主因)。
- 手描きCADなどで、直角三角形の垂直線を右側に描いてしまうような規格無視の放置。
- 図面内に溶接記号と注記(テキスト指示)が混在し、優先順位が不明確になっている状態。
【隅肉溶接記号】に関するよくある質問(FAQ)
Q1:脚長「S」とのど厚「a」のどちらで指示すべきですか?図面での書き分け方は?
A1:日本国内の一般的な機械製図や建築金物では、測定が容易な「脚長(S)」で指示することが主流です。基本記号の左に数字のみ(例:6)を書くか、「S6」と明記します。一方、圧力容器や造船、欧州向けのISO図面など、有効断面の強度計算を厳密に管理したい場合は「a4.2」のようにのど厚を指定します。両者を混同しないよう、国際案件ではプレフィックス(Sまたはa)を付与するのが確実です。
Q2:全周溶接記号を付けた場合、断続溶接のピッチを同時に指定することは可能ですか?
A2:規格上、全周溶接記号(〇)は「指定された全周を連続して溶接する」ことを意味するため、断続溶接のピッチ指示と同時に併記することはできません。全周にわたって断続的に溶接したい場合は、全周記号を用いず、詳細図で溶接箇所を個別に図示するか、注記で「外周部等間隔〇箇所断続溶接」と明確に文章で指示してください。
Q3:溶接記号の「尾(テール)」はどのような場合に記入が必要ですか?
A3:尾(基線の端にある二股の線)は、特定の溶接工法(例:TIG溶接、CO2半自動溶接)や、溶接材料の銘柄、非破壊検査(浸透探傷試験 PT、放射線透過試験 RT)の要求など、基本記号だけでは表現できない「特記事項」を指示する際にのみ記入します。図面の全体注記(一般公差や表題欄付近)に「指示なき溶接は〇〇による」と一括記載されている場合は、個別の記号で尾を描く必要はなく、省略するのが一般的です。
まとめ:最新JISルールに即した正確な溶接指示が製品品質を守る
隅肉溶接記号は、一見すると直角三角形と矢印のシンプルな組み合わせに過ぎません。しかし、その配置の一つひとつには「矢側・反対側」「サイズ・長さ」「施工場所(現場か工場か)」という極めて重要なエンジニアリング情報が凝縮されています。
基本記号の垂直線は常に左に置くこと、基線の下側が矢側であること、そして無駄な全周溶接や過大脚長を避けること——これらJIS Z 3021の基本原則を徹底するだけで、図面の誤読による不良発生率は劇的に低減します。自社のCADルールや標準図面を見直し、曖昧な指示を排除した「現場に正しく伝わる図面」を作成することが、堅牢で高品質なモノづくりを実現する最短ルートです。 (出典: 隅 肉 溶接 記号(Yahoo!ニュース))
情報を整理して届けることが得意なWebディレクター。ユーザー視点に立った記事作成を目指しています。
